(11) Gieten: Us fabryk brûkt tichtpakte hot-top gieten op gelikense nivo's
Standert foar it jitten
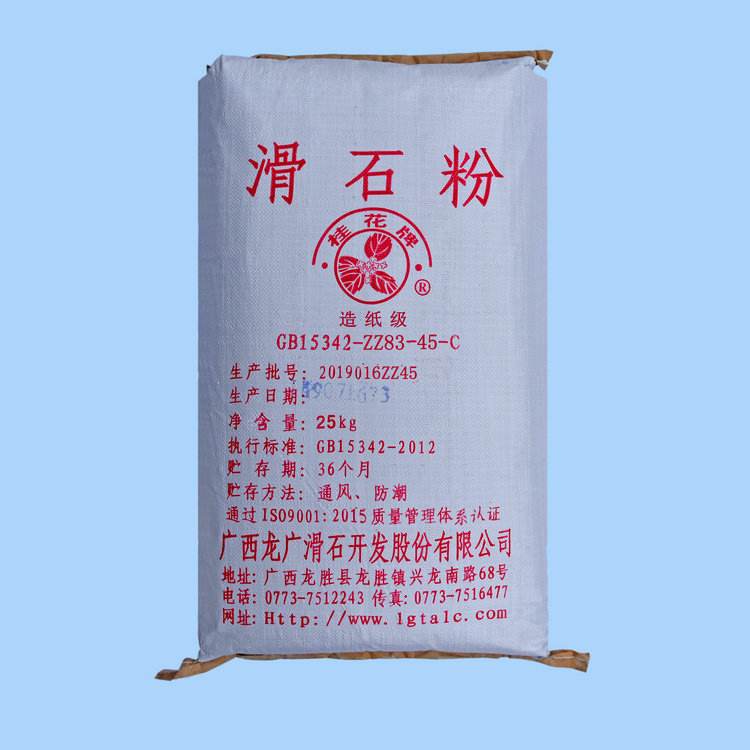
1. Detalkpoeierbrûkt by it meitsjen fan mallen moat glêd en stevich wêze;
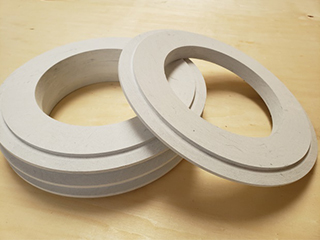
2. Dedistribúsjewasserij, keramyske waskmasineen piip moat bedekt wurde mei in tinne laach talkekstrakt, en der moat gjin izer bleatlein wurde.grafytringenoergongsplaatmoat glêdmakke wurde mei in mingsel fan talkpoeier en barge om de kanalen wêr't de aluminiumfloeistof trochhinne giet evenredich te fersprieden, moatte skjin en droech hâlden wurde;
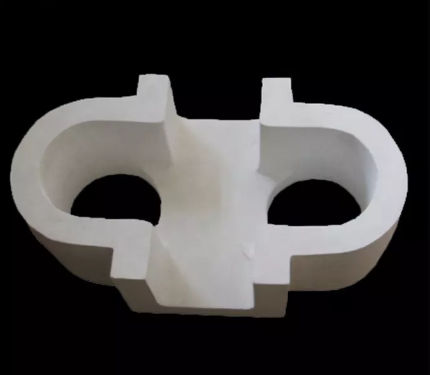
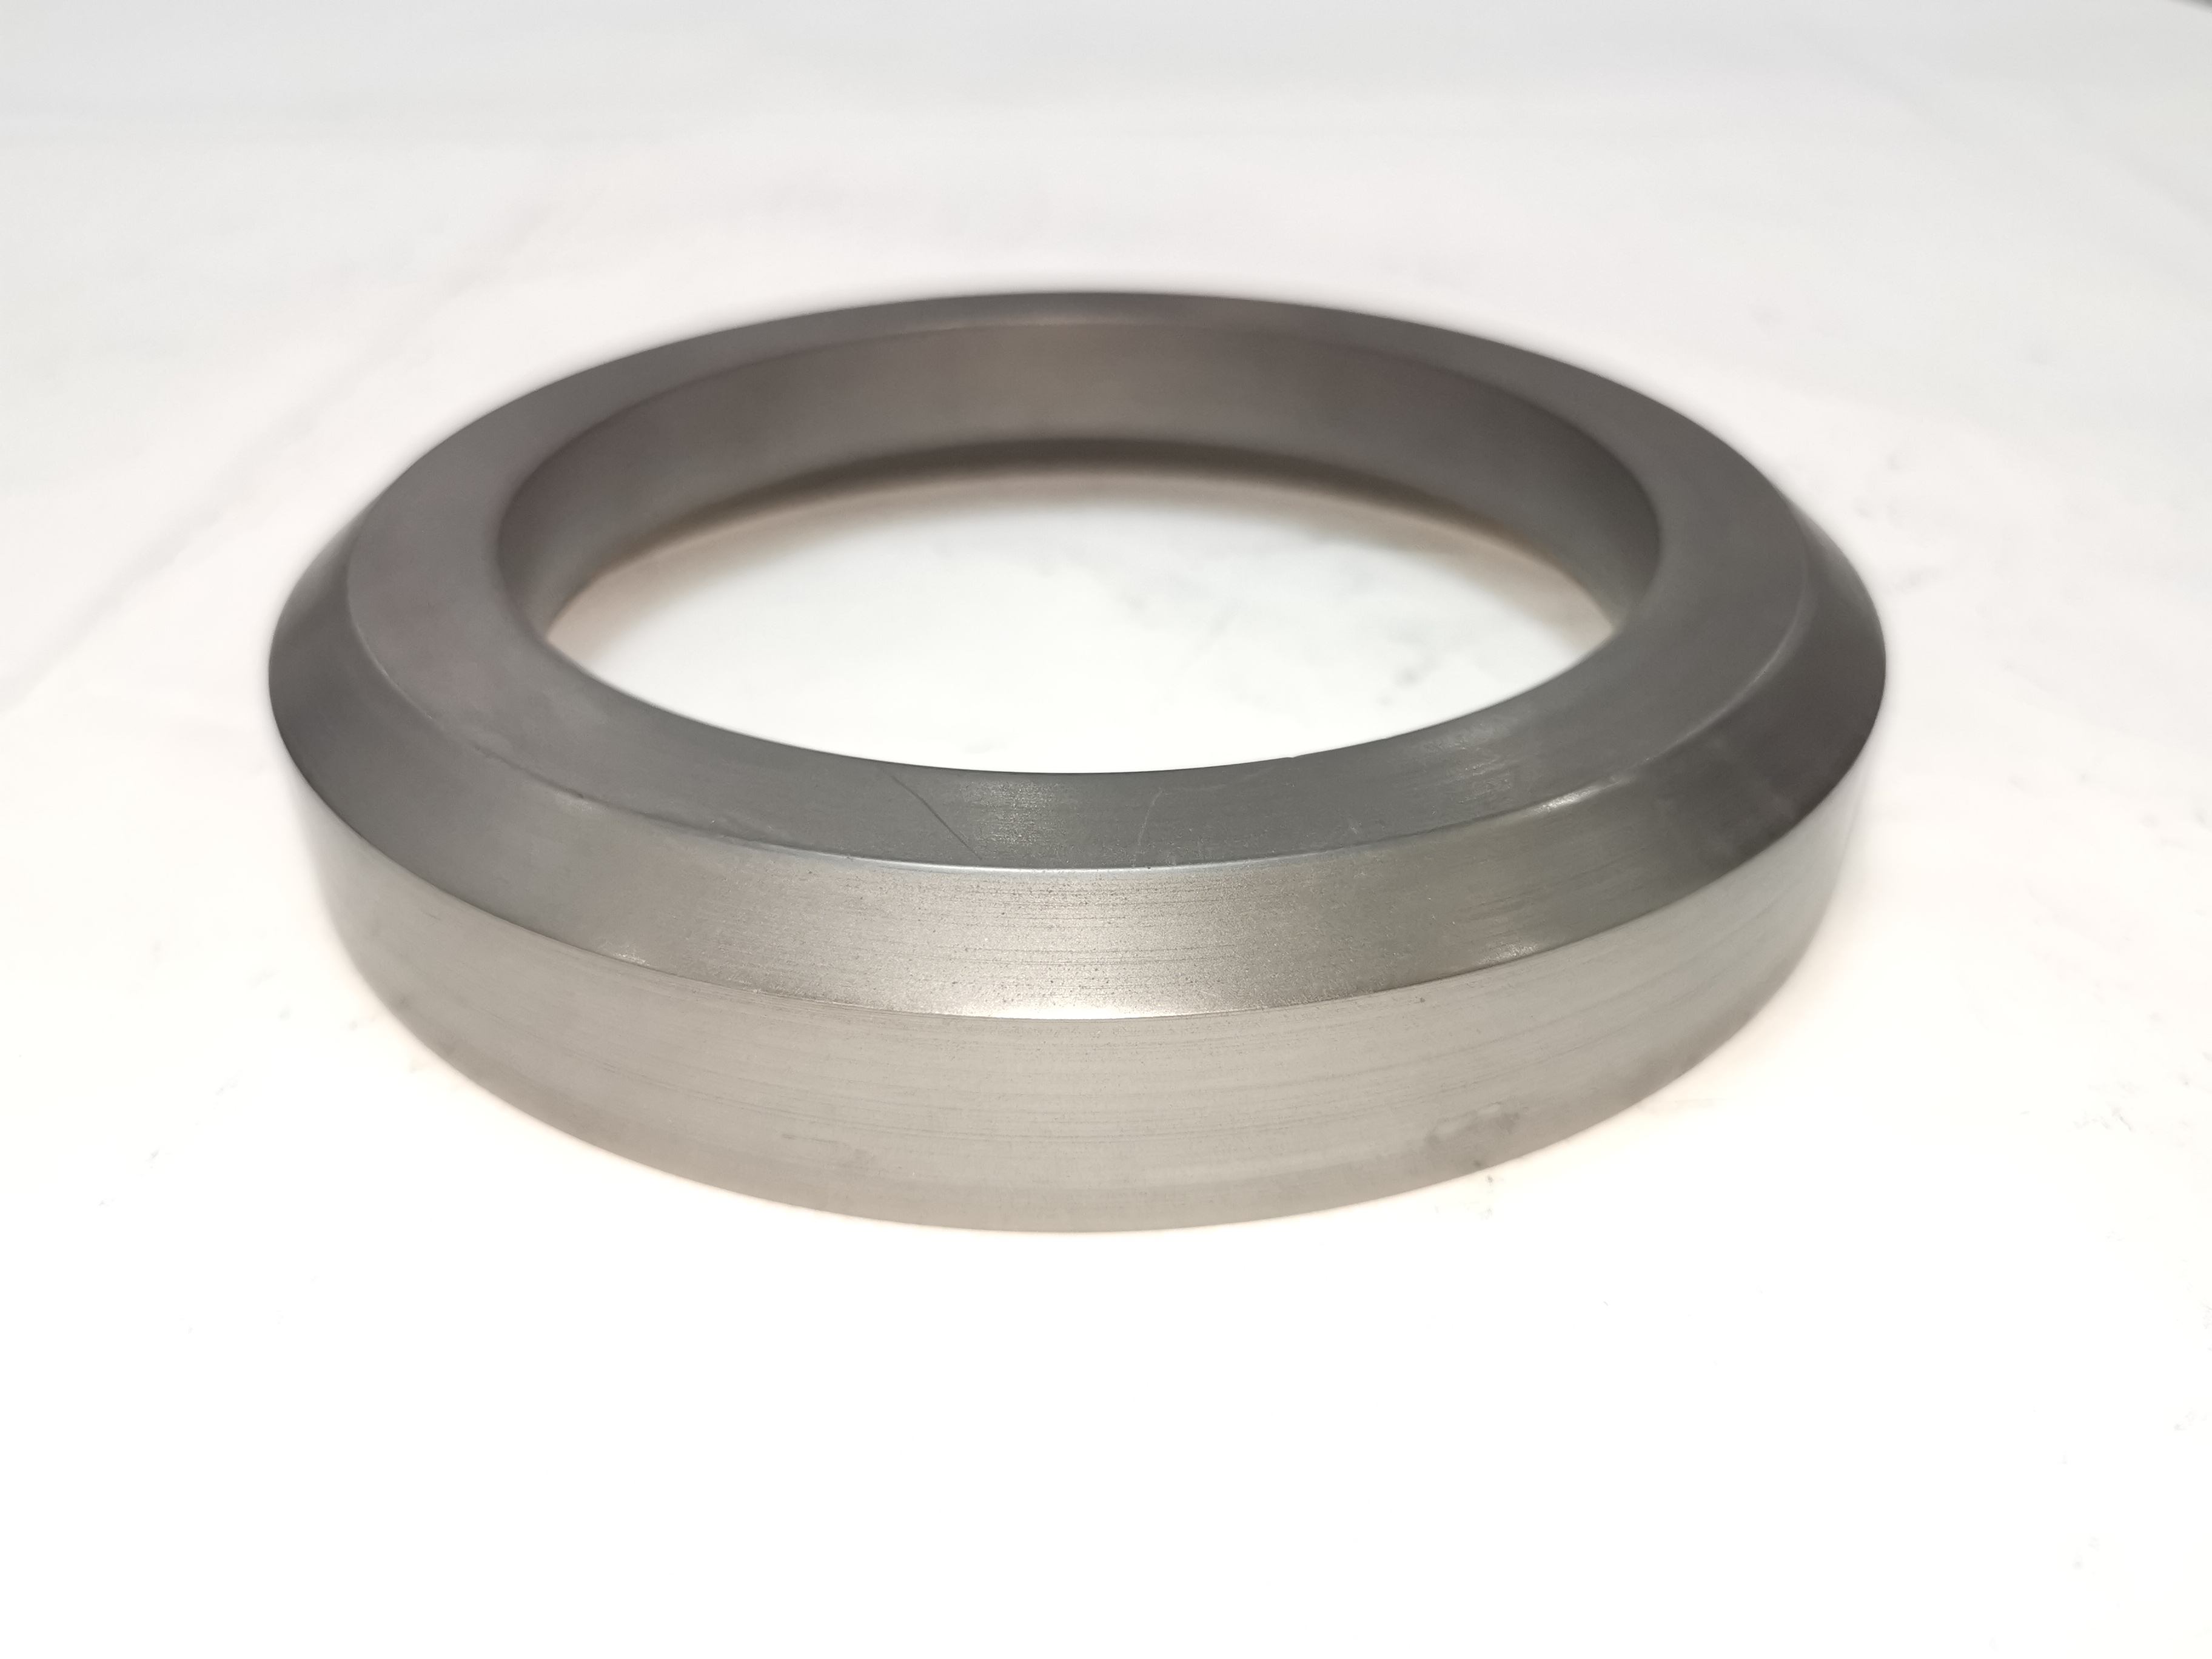
3. De keramyske skomfilterplaat moat yn perfekte steat wêze en der moat gjin gat wêze by de oergong mei de waskmasine. It moat nei elke jitter werompleatst wurde en mei fjoer bakt wurde oant it donkerread is;
4. De ingotkop moat droech wurde, de giettafel moat lyk makke wurde, de basis en dekristallisatormoat goed oerienkomme, wetterweromstreaming is net tastien, en los it stielen triedkabel fan it startapparaat;
5. De traksjekop fan 'e ingot wurdt nei de startposysje ferhege (de dummykop foar stangen fan 50 mm en heger is 4 mm fan it ûnderste ein fan 'e grafytrint ôf, en 0 ~ 4 mm foar stangen ûnder 150 mm);
6. Ynstallearje de startpoarte en kontrolearje oft de boppeste en ûnderste foarmen fan 'e gietmasine normaal binne;
7. Kontrolearje de status fan 'e ynlaat- en útlaatpompen;
8. Iepenje de ôfwetterklep en draai de kâldwettertoer oan;
9. Skeakelje de wetterpomp oan en oanpasse it wettervolume foar it jitten;
10. Befêstigje dat der gjin wetter yn 'e traksjekop fan 'e ingot komt;
11. Tariede genôchstopperkegel, lasstangen, bakplaat en oare oerienkommende ark en materialen;
(12) Gieten
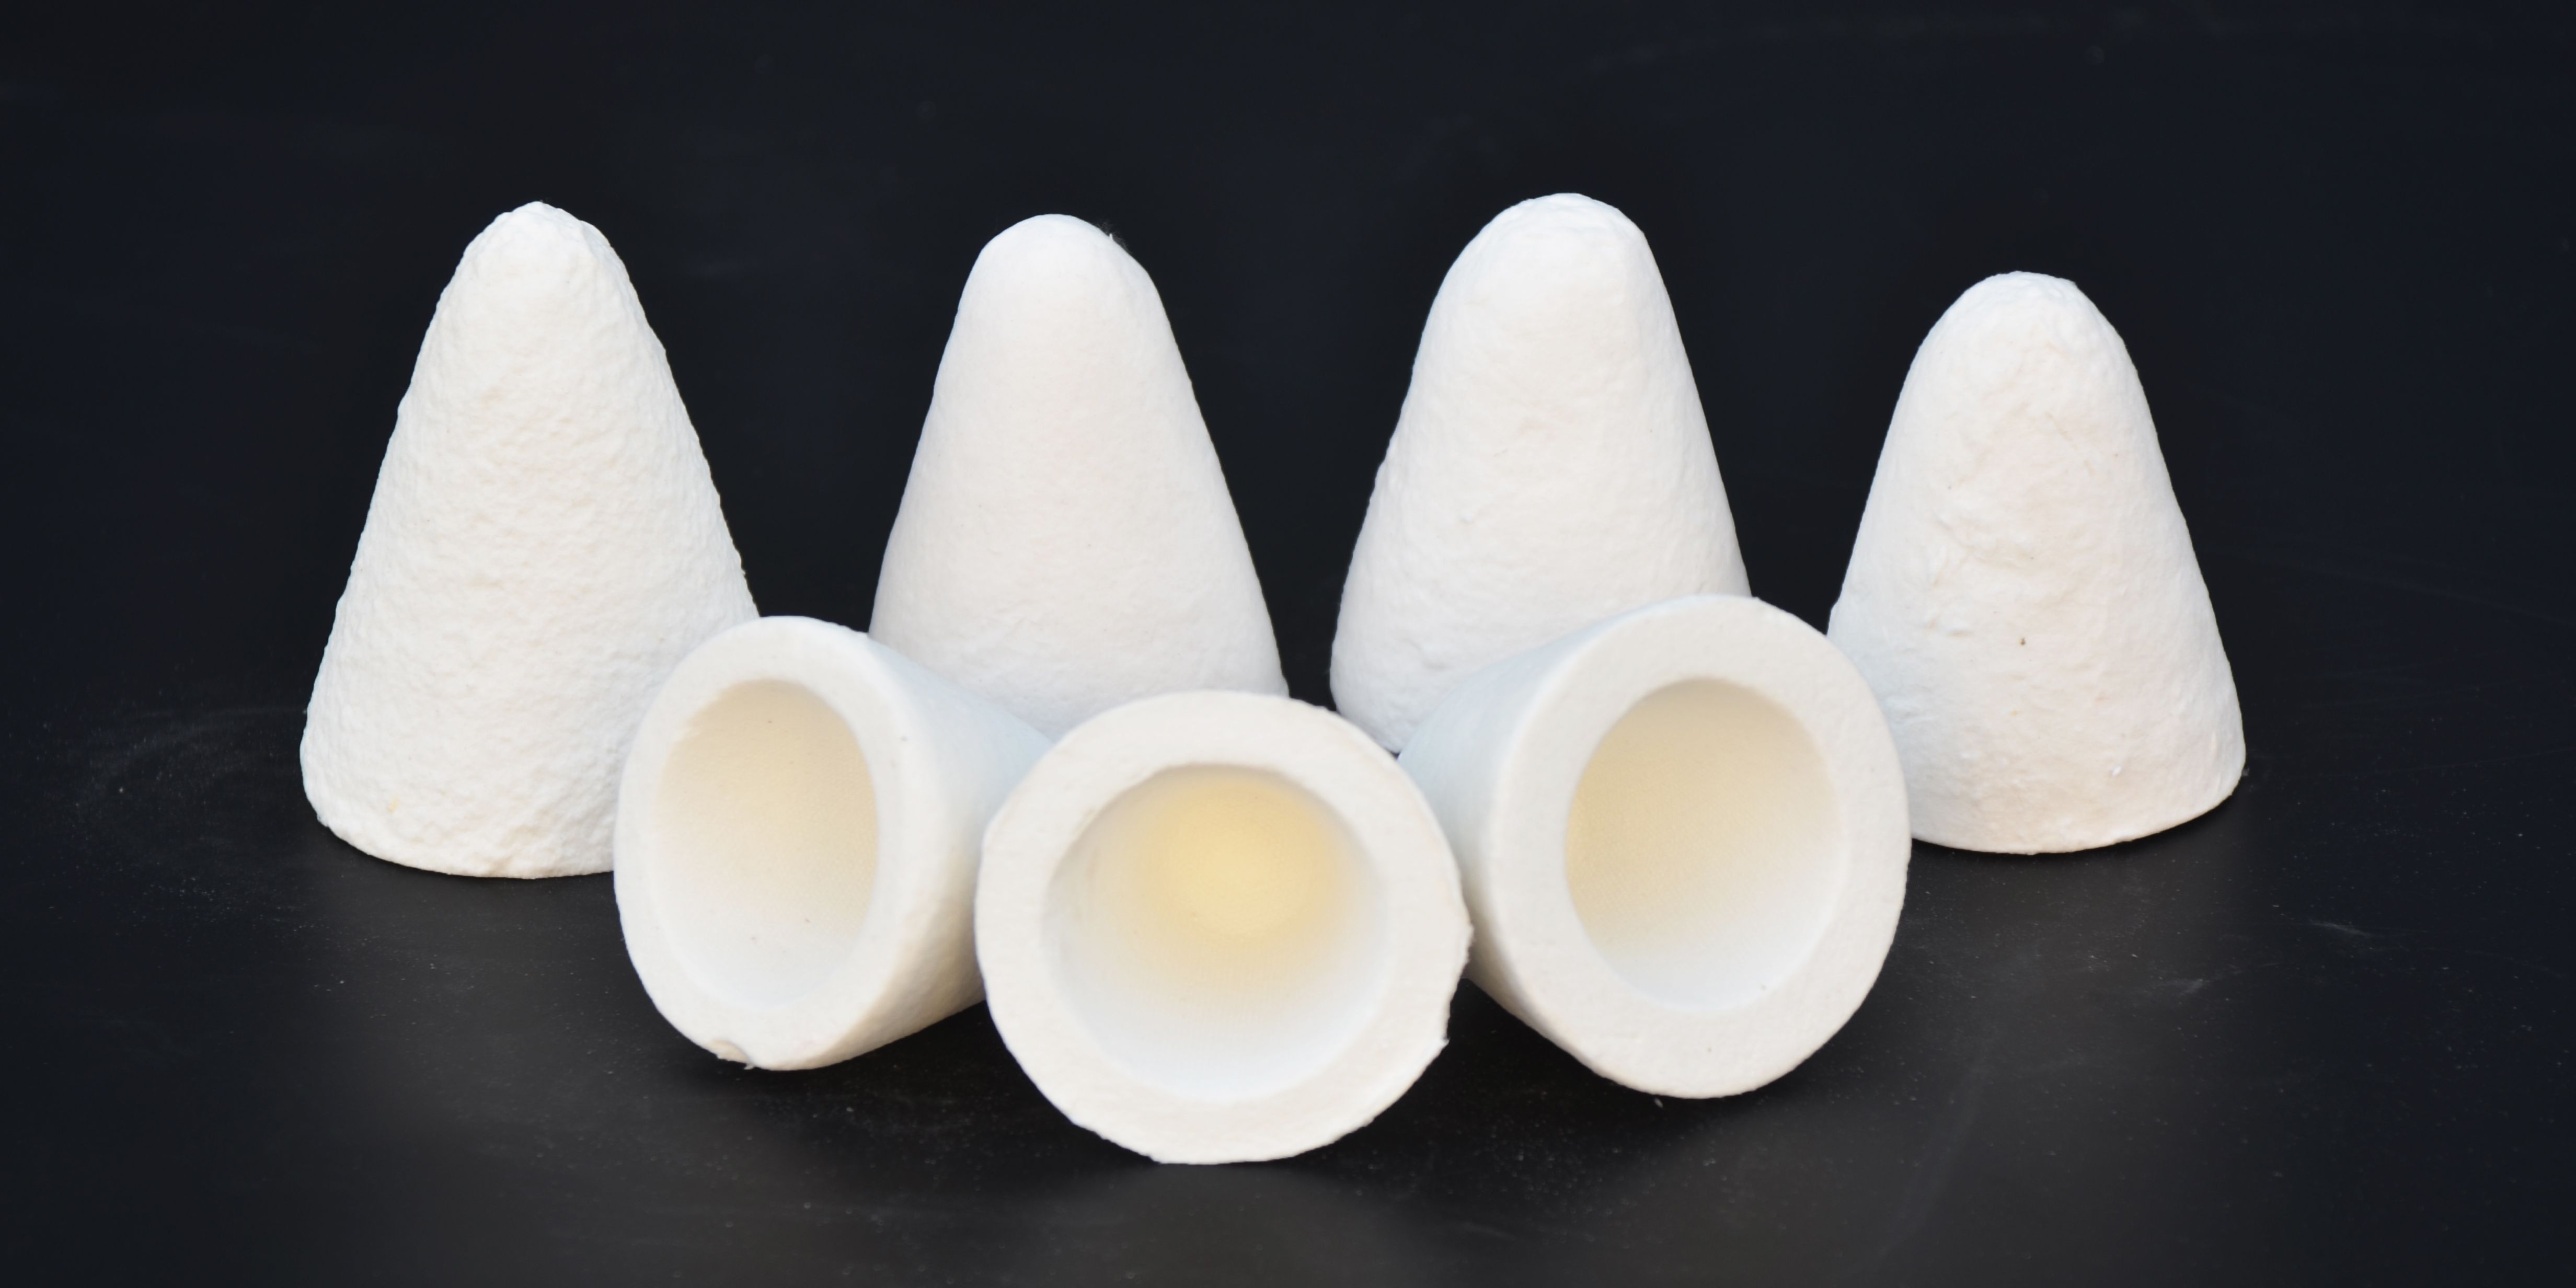
1. Iepenje destopperkegelom it aluminium frij te meitsjenfloeistof
2. As it smelte aluminium omheech giet nei sawat 20 mm fan 'e boppekant fan 'ekeramykwaskje, til de poarte op;
3. Besykje de foltiid te ferkoartjenfan aluminium floeistofsafolle mooglik. As it aluminiumfloeistoffollet alle omhulsels, slút de ôfwetteringsklep en iepenje alle wetterynlaatkleppen. Nei't de fol- en hâldtiid om is,legerde gietmasine;
4. Wylst de gietmasine mei de normale gietsnelheid sakket, brûk de hân om it startapparaat te betsjinjen en befêstigje dat detraksjehollefan ingotsis delgeanddanstopjen;
5. Tidens it gietproses moatte de gietsnelheid, wetteryntak en it floeistofnivo fan aluminium stabyl wêze. Jo kinne ferwize nei de folgjende prosesparameters:
∮90knuppelsgietsnelheid per minuut: 160~190
∮120knuppelsgietsnelheid per minuut: 140~155
∮154knuppelsgietsnelheid per minuut: 110~120
∮178billets per minuut gietsnelheid: 95~110
boppe wettertemperatuer minder as 50 ℃
6. Nei it aluminiumbilletwurdt útlutsen út 'ekristallisator, de gietsnelheid wurdt oanpast neffens de oerflakkwaliteit;
7. Tidens it gietproses is it strang ferbean om materialen ta te foegjen of de smelt yn 'e oven te roerjen, en it is strang ferbean om de aluminiumfloeistof yn 'e waskmasine en de di te draaien.distribúsjewasserijIt floeistofnivo fan 'edistribúsjewasserijmoat strang kontroleare en stabyl wêze;
8. Jou omtinken oan it kontrolearjen fan 'e gietsituaasje. Yn gefal fan hommelse ûntgieten, brûk aluminiumsilikaatmateriaal omophâldede kristallisator. As der in grut gebiet fan aluminiumlekkage is, deoven de stopkontakt moat fuortendaliks blokkearre wurde, en it aluminiumm floeistofyn 'e kristallisator enfilterdoaze moat fuortendaliks wêzepút yn 'eizeren kroes;
9. Stek de kachel ynstopperkegelfoardat de fereaske lingte berikt wurdt;
10. As alle aluminiumfloeistof depiip, iepenje de ôfwetterklep en brûk in spatel om it aluminium skjin te meitsjen fan 'epiipmûle en de didistribúsjewasserij;
11. As alle aluminiumstangen de kristallisator sawat 300 mm ferlitte, stopje dan mei fallen;
12. Bliuw it wetter sawat 2 minuten oansette en stopje dan it wetter;
13. Kantel nei de giettafel, til it aluminium opbilletsawat 1 meter, en brûk in spesjale spreider om de roede op te tillen;
14. Brûk foar de optilde blokken in kleurde pinne om it smeltnûmer en de spesifikaasjes oan 'e ein fan elke oan te jaan.billet, folje de kwaliteitsfolchkaart yn en stjoer it nei de seagebillet;
15. Meitsje de giettafel klear lykas foar it jitten en meitsje dy klear foar it folgjende jitten.
(13) Seagjen
1. Debilletde kop moat wurde ôfsnien ta 120~150mm
2. De sturt fan 'ebilletmoat 80~100mm oerlitten wurde
3. Seach de koartebilletlingte fan 0-+5mm
4. By it seagjenbillets, de lingte moat bepaald wurde. It is strang ferbean om ûngelikensens yn deselde partij materialen te hawwen. De lingte moat binnen de plande eask fan 0-+10mm kontroleare wurde.
5. Bestellingen sûnder in spesifike lingte wurde op 6,3 meter snien;
6. Nei it seagjen moat it mei wetter ôfspield wurde, de rânen moatte skjinmakke wurde, en it oerflak moat sels ynspektearre wurde. Unkwalifisearre produkten kinne net brûkt wurde as ôfmakke produkten;
7. De ôfseagebillethollen,billetsturten en seagemoal moatte apart woegen en steapele wurde neffens legearingsgraden en markearre wurde;
8. Dehelling snije fan billetde kop moat net mear as 3 graden wêze;
9. De kromming fan it aluminiumbilletnet mear as 3 mm;
10. De eksintrisiteit fan it aluminiumbilletmoat net mear as 0,5-1 mm wêze
(14)Logo
1. Elke bondel blokken hat twa sertifikaten fan konformiteit oan 'e ein, ien foar elke ein;
2. Ien ein fan elke aluminiumbilletis bestimpele mei it smeltnûmer, de legearingsklasse en de ynspeksjestempel, en it oare ein is bestimpele mei it logo fan 'e fabryk en oan itselde ein bondele.
(15) Ferpakking
1. It aluminiumbilletmoat skjin en netjes hâlden wurde, en de úteinen moatte op ien line lizze;
2. Nei it aluminiumknuppelswurde seage, se wurde unifoarm ynpakt. De ferpakkingsmetoade brûkt stielen riemenwei ende kop en sturt skiede.Yn thy einiget fan 'e ferpakkinggebiet, de kopwurde 1 meter útinoar seage, en de ferpakking moat ticht wêze;
3. It ferpakte aluminiumbillets moatte stimpele wurde mei it ynspeksjestempel fan 'e kwaliteitsynspekteur foardat se yn opslach pleatst wurde kinne;
4. It aluminiumbillets dy't ynpakt binne yn 'ebeskaatpakhús, markearre en kreas arranzjearre.
(16) Foarsoarchsmaatregels
1. Alle operators moatte de folgjende feilichheidsartikelen drage: feilichheidshelm, gesichtsmasker, hege temperatuerskuon, hege temperatuerhandschoenen, stoffen pet, stoffen overalls, katoenen sokken, ensfh.;
2. Alle personiel moat in training yn it gieten folgje foardat se wurkje meie;
3. Alle fjoervaste materialen en ark moatte droech wêze;
4. Der binne genôch stekkers en stekkerstokken.
Pleatsingstiid: 14 oktober 2023