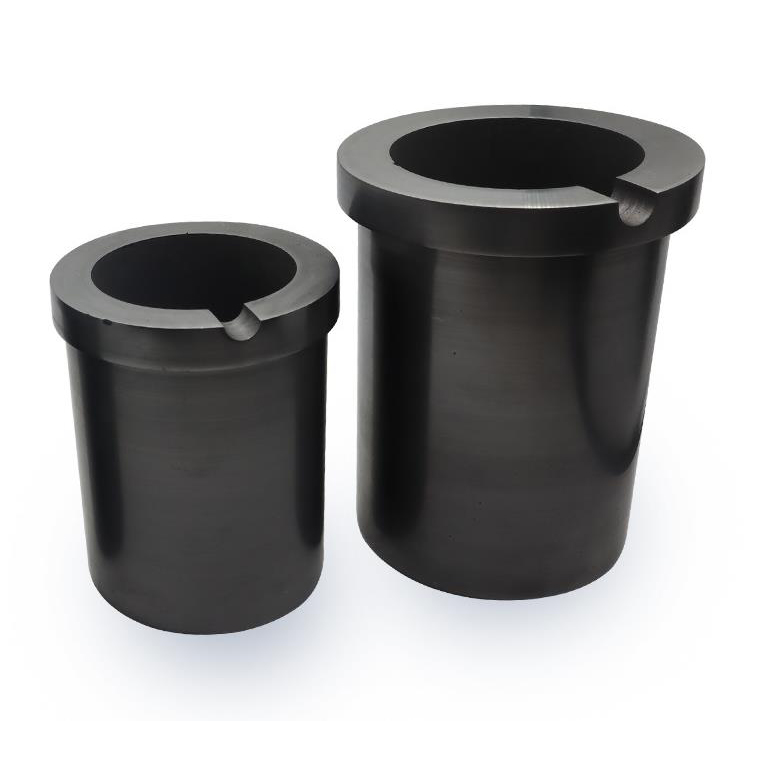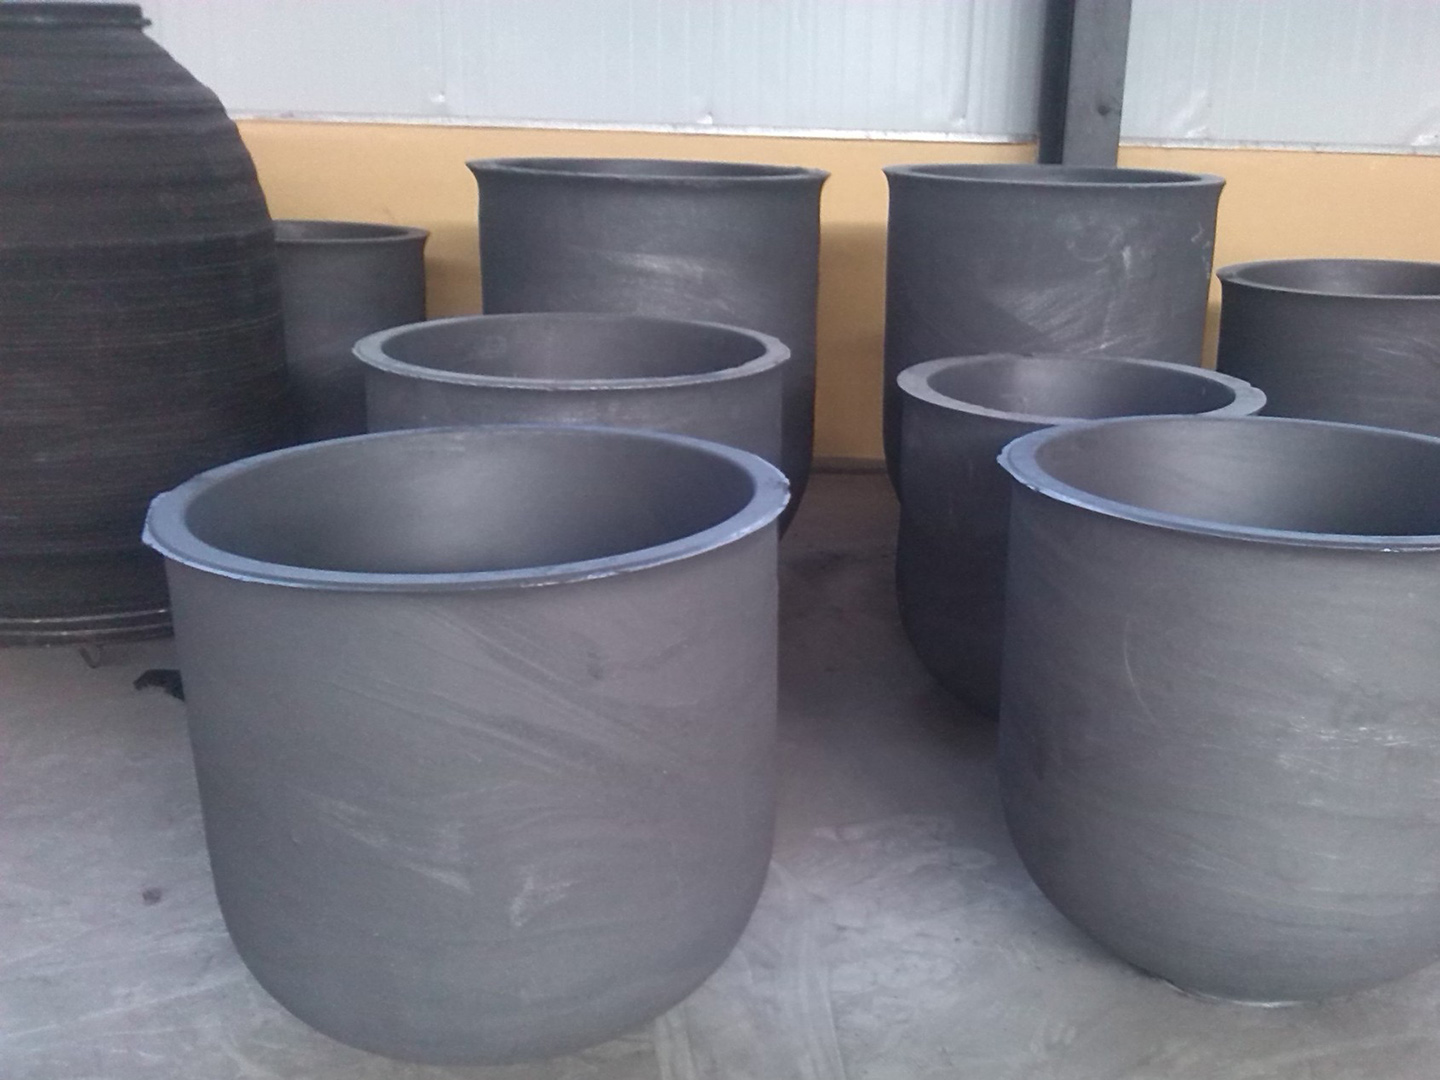

Hege tichtens smeltende aluminium klaai grafytkroes foar ynduksjeoven
| produktnamme | Produktgrutte | |||||
|
Boppeste bûtenste diameter | Stap | Underste bûtenste diameter | Binnendiameter | H Hichte | Binnenhichte | |
| 1 kg grafytkroes | 58 | 12 | 47 | 34 | 88 | 78 |
| 2 kg grafytkroes | 65 | 13 | 58 | 42 | 110 | 98 |
| 2,5 kg grafytkroes | 65 | 13 | 58 | 42 | 125 | 113 |
| 3 kg grafytkroes | 85 | 14 | 75 | 57 | 105 | 95 |
| 4 kg grafytkroes | 85 | 14 | 76.5 | 57 | 130 | 118 |
| 5 kg grafytkroes | 100 | 15 | 88 | 70 | 130 | 118 |
| 5,5 kg grafytkroes | 105 | 18 | 91 | 70 | 156 | 142 |
| 6kg kroes A | 110 | 18 | 98 | 75 | 180 | 164 |
| 6kg kroes B | 115 | 18 | 101 | 75 | 180 | 164 |
| 8 kg grafytkroes | 120 | 20 | 110 | 85 | 180 | 160 |
| 10 kg grafytkroes | 125 | 20 | 110 | 85 | 185 | 164 |
| Alle grutte koe oanpast wurde | ||||||
Ynlieding: Grafytkroezen kinne rûchwei wurde ferdield yn fjouwer kategoryen.
1. Suvere grafytkroes. Dekoalstofynhâldis oer it algemien grutter as99,9%, en it is makke fan suver keunstmjittich grafytmateriaal. It wurdt allinich oanrikkemandearre om oare oventypen foarsichtich te brûken foarelektryske ovens.
2. Klaaigrafytkroes. It is makke fan natuerlik grafytpoeier mingd mei klaai en oare oksidaasjebestindige materialen fan it bindemiddel, en is rotaasjefoarme. It is geskikt foar fabriken mei loe arbeidskostenenlege wurksnelheid.
3. Silisiumkarbide grafytkroes, rotaasjefoarme. It is makke fan natuerlik grafytpoeier, silisiumkarbide, aluminiumokside, ensfh. mingd as grûnstoffen, spin-foarme, en tafoege mei in anty-oksidaasjelaach. De libbensdoer is sawat 3-8 kear dy fan 'e klaaigrafytkroes. De bulkdichtheid leit tusken 1.78-1.9. Geskikt foarhege temperatuer test smelten, populêre fraach.
4. De silisiumkarbide grafytkroes wurdt foarme troch isostatysk persen, en de kroes wurdt parse troch in isostatyske parsemasine. De libbensdoer is oer it algemien 2-4 kear dy fan 'e rotearjend foarme silisiumkarbide grafytkroes. It is it meast geskikt foaraluminiumensinkoksideOare metalen moatte soarchfâldich selektearre wurde, en ynduksjeovens moatte soarchfâldich selektearre wurde. Fanwegen de hege kosten fan isostatysk persen is der oer it algemien gjin lytse kroes.
| Pfysyk enCgemyskIyndikatoaren fanSsilikonCarbideGrafytCsmoargens | ||||
| fysike eigenskippen | Maksimale temperatuer | Porosititeit | Bulkdichtheid | Fbrânwjerstân |
| 1800 ℃ | ≤30% | ≥1.71g/cm2 | ≥8.55Mpa | |
| gemyske gearstalling | C | Sik | AL203 | SIO2 |
| 45% | 23% | 26% | 6% | |
Oventypen foar kroezen:koksoven, oaljeoven, ierdgasoven, fersetsoven, middelfrekwinsje ynduksjeoven(tink derom dat de smelteffisjinsje fan aluminium net heech is), biologyske dieltsjeoven, ensfh. Geskikt foar it smelten fan koper, goud, sulver, sink, aluminium, lead, getten izer en oare non-ferrometalen. Lykas net-sterke soeren en sterke alkaligemyske stoffen meilege fluiditeit, korrosjebestridingenhege temperatuerresistinsje.
Ynstruksjes foar gebrûk fan grafytkroes (lês asjebleaft goed troch foar gebrûk):
1. De kroes wurdt opslein yn infentilearreendroechomjouwing om te foarkommen dat se beynfloede wurde troch focht.
2. De kroes moat mei soarch behannele wurde, it is strang ferbean om te fallen en te skodzjen, en net te rôljen, om de beskermjende laach op it oerflak fan 'e kroes net te beskeadigjen.
3. Bak de kroes foarôf foar gebrûk. De baktemperatuer wurdt stadichoan ferhege fan leech nei heech, en de kroes wurdt konstant draaid om it evenredich te ferwaarmjen, it focht yn 'e kroes te ferwiderjen, en de foarferwaarmingstemperatuer stadichoan te ferheegjen nei mear as 500 (lykas foarferwaarmjen). Ferkeard, wêrtroch't de kroes ôfskilft en barst, it is gjin kwaliteitsprobleem en sil net weromjûn wurde)
4. De kroesoven moat oerienkomme mei de kroes, de boppeste en ûnderste en omlizzende gatten moatte oan de easken foldwaan, en deDe ovendeksel moat net op it lichem fan 'e kroes drukt wurde.
5. Foarkom direkte flamynjeksje yn it kroeslichem tidens gebrûk, en moat wêzespuite nei de basis fan 'e kroes.
6. By it tafoegjen fan materiaal moat it stadich tafoege wurde, leafstferpletterd materiaalPak net tefolle of te strak anysmateriaal yn, sadat de kroes net barstet.
7. De kroes-tang dy't brûkt wurdt foar it laden en lossen moat oerienkomme mei de foarm fan 'e kroes, om de kroes net te beskeadigjen.
8. It is it bêste ombrûk de kroes kontinu, om syn hege prestaasjes better út te oefenjen.
9. Tidens it smeltproses, de ynfierhoeveelheid fande agint moat kontrolearre wurdeOermjittich gebrûk sil de libbensdoer fan 'e kroes ferminderje.
10. By it brûken fan de kroes,draaie de kroes periodykom it evenredich te ferwaarmjen en it gebrûk te ferlingjen.
11.Tik lichtjesby it fuortheljen fan slak en koks fan 'e binnen- en bûtenmuorren fan' e kroes om skea oan 'e kroes te foarkommen.
12. Gebrûk fan oplosmiddel foar grafytkroes:
1) By it tafoegjen fan it oplosmiddel moat omtinken jûn wurde oan:it oplosmiddel moat tafoege wurde oan it smelte metaal, en it is strang ferbean om it oplosmiddel ta te foegjen oan in lege pot of foardat it metaal smolten is: roer it smelte metaal fuortendaliks nei it tafoegjen fan it smelte metaal.
2) Meidwaanmetoade:
a. Oplosmiddels binne poeier, bulk en metaallegeringen.
b, de namme fan 'e bulk-applikaasje is smelteyn it sintrum fan 'e kroesenien tredde fan 'e posysje boppe it ûnderste oerflak.
c. De poeierfoarmige flux moat tafoege wurde oanfoarkom direkt kontakt mei de kroeswandd. It isstrang ferbean foar it fersprieden fan de flux yn 'e smeltende oven, oars itsil de bûtenmuorre korrodearjefan 'e kroes.
e, It tafoege bedrach is deminimumbedrachoantsjutte troch de fabrikant.
f. Nei't it raffinaazjemiddel en de modifikaasje tafoege binne, wurdt it smelte metaalmoat fluch tapast wurde.
g, befêstigje dat de juste flux brûkt wurdt. Fluxeroazje op grafytkroes Eroazje fan raffinaazjemodifikator: It fluoride yn 'e raffinaazjemodifikator sil de kroes erodearje fan it ûnderste diel (R) fan 'e bûtenste muorre fan' e kroes.
Korrosje: De kleverige slak fan 'e kroes moat wêzealle dagen skjinmakkeoan 'e ein fan 'e shift. Net-reagearre ferswakking sil ûnderdompele wurde yn 'e slak en diffundearje yn 'e kroes, wêrtroch it risiko op raffinaazjeferswakking en eroazje tanimt. Temperatuer en korrosjesnelheid: De reaksjesnelheid fan 'e kroes en it raffinaazjemiddel is evenredich mei de temperatuer. It ferheegjen fan 'e ûnnedich hege temperatuer fan 'e legearingsfloeistof sil de libbensdoer fan 'e kroes sterk ferminderje. Korrosje fan aluminiumas en aluminiumslak: Foar aluminiumas dy't serieus natriumsâlt en fosforsâlt befettet, is de korrosjesituaasje itselde as hjirboppe, wat de libbensdoer fan 'e kroes sterk sil ferminderje. Eroazje fan 'e modifikator mei goede floeiberens: As de modifikator mei goede floeiberens tafoege wurdt, moat it smelte metaal fluch roerd wurde, sadat it gjin kontakt kin meitsje mei it potlichem.
13. Reinigingsark foar it skjinmeitsjen fan slakken mei grafytkroes: It ark is rûn mei in kromming dy't fergelykber is mei de binnenwand fan 'e brûkte pot. Earste ferwidering: Nei it earste ferwaarmjen en gebrûk is it fuortheljen fan 'e produsearre slak it wichtichste. De slak dy't foar it earst produsearre wurdt is frij sêft, mar nei't er litten is, wurdt er ekstreem hurd en lestich te ferwiderjen. Tiid foar it skjinmeitsjen:Wylst de kroes noch hjit is en de slak sêft is, moat er deistich skjinmakke wurde..