I. ferkoarting
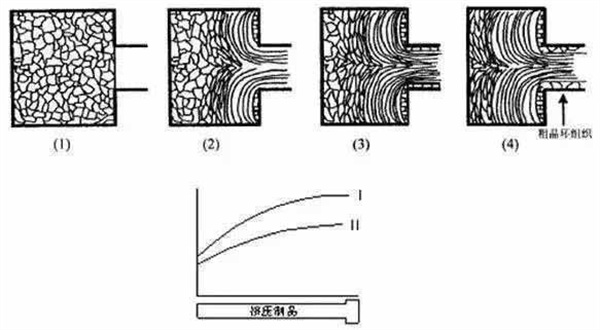
Oan 'e sturt fan guon ekstrudearre produkten, nei ynspeksje mei lege fergrutting, is d'r in hoarn-achtich ferskynsel yn it middelste diel fan 'e dwerssnit, dat krimpsturt neamd wurdt.
Yn 't algemien is de sturt fan it foarút-ekstrudearre produkt langer as dy fan 'e omkearde ekstrudearre, en de sêfte legearing is langer as de hurde legearing. De krimp fan it foarút-ekstrudearre produkt is meast yn 'e foarm fan in ringfoarmige, loskeppele laach, en de krimp fan it omkearde ekstrudearre produkt is meast yn 'e foarm fan in sintrale trechter.
It metaal wurdt nei de efterkant ekstrudearre, en de ingotshûd en frjemde ynklúzjes dy't op 'e deade hoeke fan' e ekstrusjesilinder of de pakking sammelje, streame yn it produkt om in sekundêre krimp te foarmjen; as it oerbleaune materiaal te koart is en it sintrum fan it produkt net genôch fiede wurdt, foarmje se in soarte fan ôfkoarting. Fan 'e ein fan' e sturt nei de foarkant wurdt de sturt stadichoan lichter en ferdwynt folslein.
De wichtichste oarsaak fan krimp
1. It oerbleaune materiaal is te koart of de lingte fan it ôfsniene ein fan it produkt foldocht net oan de regeljouwing;
2. De ekstrusjepad is net skjin en hat oaljeflekken;
3. Yn it lettere stadium fan ekstruzje is de ekstruzjesnelheid te fluch of nimt ynienen ta;
4. Brûk in misfoarme knypkussen (in ferhege kussen yn 'e midden);
5. De temperatuer fan 'e ekstruzjesilinder is te heech;
6. De ekstruzjesilinder en de ekstruzjeas binne net op ien line;
7. It oerflak fan 'e ingot is net skjin, d'r binne oaljeflekken, segregaasjetumors en foldjen en oare defekten wurde net fuorthelle;
8. De binnenmûs fan 'e ekstrusjesilinder is net skjin of misfoarme, en de binnenbekleding wurdt net op 'e tiid mei in skjinmakpad skjinmakke.
Previnsjemetoade
1. Lit residu oer en snij sturten ôf as nedich;
2. Hâld de mallen skjin;
3. Ferbetterje de oerflakkwaliteit fan 'e ingot;
4. Kontrolearje de ekstrusjetemperatuer en snelheid ridlik om in glêde ekstrusje te garandearjen;
5. Utsein yn spesjale omstannichheden is it strang ferbean om oalje oan te bringen op it oerflak fan it ark en de mal;
6. De pakking is goed ôfkuolle.
II. Grove kristalring
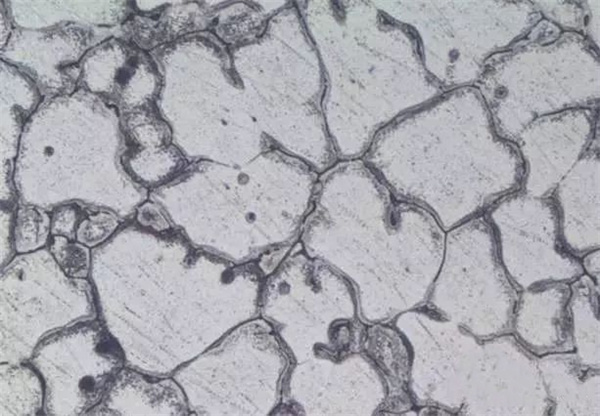
Guon ekstrudearre produkten fan aluminiumlegering foarmje nei oplossingsbehandeling in gebiet mei rûge rekristallisearre nôtstruktuer lâns de periferie fan it produkt op it teststik mei lege fergrutting, dat in rûge nôtring neamd wurdt. Troch de ferskillende foarmen en ferwurkingsmetoaden fan 'e produkten kinne ringfoarmige, bôgefoarmige en oare foarmen fan rûge nôtringen foarme wurde. De djipte fan 'e rûge nôtring nimt stadichoan ôf fan 'e sturt nei de foarkant en ferdwynt folslein. It primêre foarmingsmeganisme is it sub-nôtgebiet dat foarme wurdt op it oerflak fan it produkt nei waarme ekstrudearring, en it rûge rekristallisearre nôtgebiet wurdt foarme nei ferwaarming en oplossingsbehandeling.
De wichtichste oarsaak fan grof kristalring
1. Uneven ekstrusjedeformaasje
2. De waarmtebehannelingtemperatuer is te heech en de hâldtiid is te lang, sadat de kerrels opgroeie;
3. De gemyske gearstalling fan it goud is ûnredelik;
4. De algemiene waarmtebehannelbere fersterkingslegeringen hawwe grofkorrelige ringen nei waarmtebehanneling, foaral de foarmen en balken fan 6a02, 2a50 en oare legeringen binne it earnstichst, dy't net eliminearre wurde kinne en allinich binnen in bepaald berik kontroleare wurde kinne;
5. De ekstruzjedeformaasje is lyts of de deformaasje is net genôch, of yn it krityske deformaasjeberik, en it is maklik om in rûge kristalring te produsearjen.
Previnsjemetoade
1. De binnenmuorre fan 'e ekstruzjesilinder is glêd en skjin, en foarmet in folsleine aluminium mouwe om de wriuwing tidens ekstruzje te ferminderjen;
2. De deformaasje moat sa folslein en unifoarm mooglik wêze, en de prosesparameters lykas temperatuer en snelheid moatte ridlik kontroleare wurde;
3. Foarkom dat de temperatuer fan 'e oplossingbehanneling te heech is of de hâldtiid te lang is;
4. Ekstruzje mei poreuze matrijs;
5. Ekstruzje troch omkearde ekstruzjemetoade en statyske ekstruzjemetoade;
6. Produsearre troch oplossingsbehandeling-tekening-ferâlderingsmetoade;
7. Pas de totale gouden gearstalling oan en ferheegje it rekristallisaasje-remmende elemint;
8. Brûk ekstruzje mei hegere temperatuer;
9. Guon legearingbarren wurde net homogenisearre, en de grove nôtring is ûndjip by ekstruzje.
III, laach
Dit is in hûddelaminaasjedefekt dat ûntstiet as de metaalstream relatyf unifoarm is, en it oerflak fan 'e ingots yn it produkt streamt lâns de tuskenflak tusken de mal en de elastyske sône oan 'e foarkant. Op it transversale teststik mei lege fergrutting liket it derop dat der in defekt is fan ferskate lagen oan 'e râne fan 'e dwersdoorsnede.
De wichtichste oarsaak fan stratifikaasje
1. Der is stof op it oerflak fan 'e ingot of de ingot hat grutte segregaasjeaggregaten ynstee fan autohûd, metalen tumors, ensfh., dy't maklik lagen foarmje;
2. Der binne bramen op it oerflak fan 'e blank of smoargens lykas oaljeflekken, seachmoal, ensfh., dy't net skjinmakke wurde foar ekstrudering;
3. De posysje fan it gat foar de matrijs is ûnredelik, tichtby de râne fan 'e ekstruzjesilinder;
4. It ekstruzje-ark is slim fersliten of der sit smoargens yn 'e bus fan' e ekstruzje-silinder, dat net op 'e tiid skjinmakke en ferfongen wurde kin;
5. It ferskil yn diameter fan it ekstrusjepad is te grut;
6. De temperatuer fan 'e ekstruzjesilinder is folle heger as dy fan 'e ingot.
Previnsjemetoade
1. Redelik ûntwerp fan mallen, tydlike ynspeksje en ferfanging fan net-kwalifisearre ark;
2. Unkwalifisearre ingots wurde net yn 'e oven ynstalleare;
3. Nei it snijen fan it oerbleaune materiaal moat it skjinmakke wurde sûnder oan 'e smeeroalje te plakjen;
4. Hâld de bekleding fan 'e ekstrusjesilinder yntakt, of meitsje de bekleding op 'e tiid skjin mei in pakking.
IV. Minne lassen
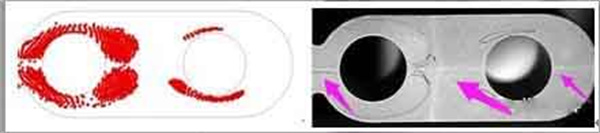
It ferskynsel fan lasdelaminaasje of ûnfolslein lassen fan it holle produkt dat troch de splitstjirre by de las ekstrudearre is, wurdt minne lassen neamd.
De wichtichste oarsaak fan minne lassen
1. De ekstruzjekoëffisjint is lyts, de ekstruzjetemperatuer is leech, en de ekstruzjesnelheid is rap;
2. Ekstrusjewol of ark binne net skjin;
3. Oalje de mal;
4. Ferkeard ûntwerp fan 'e skimmel, ûnfoldwaande of ûnbalansearre hydrostatyske druk, ûnredelik ûntwerp fan shuntgatten;
5. Der is oaljeflek op it oerflak fan 'e ingot.
Previnsjemetoade
1. Ferheegje de ekstrusjekoëffisjint, ekstrusjetemperatuer en ekstrusjesnelheid goed;
2. Redelik ûntwerp en fabrikaazje fan mallen;
3. De ekstruzjesilinder en ekstruzjepakking wurde net oalje en wurde skjin hâlden;
4. Brûk blokken mei skjinne oerflakken.
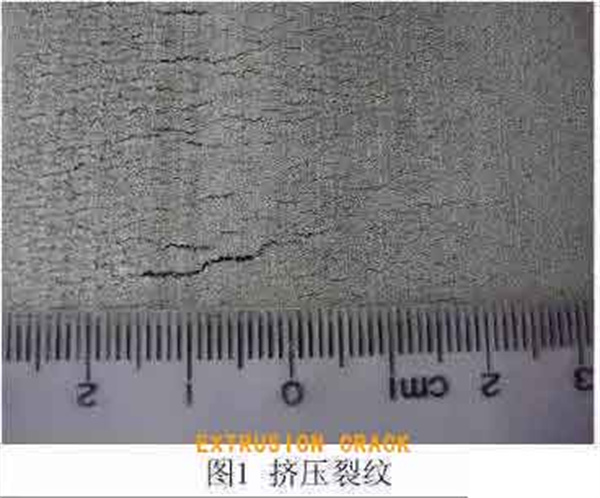
V. Ekstrusjebarsten
Dit is in lytse bôgefoarmige barst oan 'e râne fan it transversale teststik fan it ekstrudearre produkt, en periodike barsten ûnder in bepaalde hoeke lâns syn longitudinale rjochting, dy't yn lichte gefallen ûnder de epidermis ferburgen is, en getande barsten yn 'e bûtenste laach yn slimme gefallen, dy't de kontinuïteit fan it metaal serieus sille beskeadigje. Ekstrusjebarsten wurde foarme as it metalen oerflak útinoar skuord wurdt troch de oermjittige periodike trekspanning fan 'e matrijswand tidens it ekstrusjeproses.
De wichtichste oarsaak fan ekstrusjebarsten
1. De ekstrusjesnelheid is te fluch;
2. Ekstrusjetemperatuer is te heech;
3. De ekstrusjesnelheid fluktuearret te folle;
4. De temperatuer fan 'e ekstrudearre wol is te heech;
5. As de poreuze matrijs ekstrudearre wurdt, is de matrijsopstelling te ticht by it sintrum, sadat de sintrale metaalfoarsjenning net genôch is, sadat it ferskil tusken de sintrum- en de rânestreamrate te grut is;
6. De homogenisaasje fan 'e ingots is net goed.
Previnsjemetoade
1. Strikt ferskate ferwaarmings- en ekstrusjespesifikaasjes ymplementearje;
2. Faak ynspeksje fan ynstruminten en apparatuer om normale wurking te garandearjen;
3. Wizigje it ûntwerp fan 'e mal en ferwurkje it foarsichtich, foaral it ûntwerp fan 'e malbrêge, laskeamer en râneradius, ensfh. moat ridlik wêze;
4. Minimalisearje natriumynhâld yn hege magnesiumaluminiumlegeringen;
5. De ingot wurdt homogenisearre en gegloeid om syn plastisiteit en uniformiteit te ferbetterjen.
VI. Bubbels
It lokale hûdmetaal wurdt kontinu of ûnderbrutsen skieden fan it basismetaal, en it manifestearret him as in sirkelfoarmich ien- of stripfoarmich holte-ferhege defekt, in saneamde bubbel.
De wichtichste oarsaak fan bubbels
1. By it ekstrudearjen hawwe de ekstruzjesilinder en ekstruzjepad smoargens lykas focht en oalje;
2. Troch de slijtage fan 'e ekstruzjesilinder komt de loft tusken it fersliten diel en de ingot yn it metalen oerflak tidens de ekstruzje;
3. Der is focht yn it smeermiddel;
4. De ingotstruktuer sels hat losse en porositeitsdefekten;
5. De waarmtebehannelingtemperatuer is te heech, de hâldtiid is te lang, en de atmosfearyske fochtigens yn 'e oven is heech;
6. It wetterstofgehalte yn it produkt is te heech;
7. De temperatuer fan 'e ekstruzjesilinder en de temperatuer fan 'e ingots binne te heech.
Previnsjemetoade
1. De oerflakken fan ark en blokken moatte skjin, glêd en droech hâlden wurde;
2. Untwerp de oerienkommende grutte fan 'e ekstruzjesilinder en de ekstruzjepakking ridlik, kontrolearje de grutte fan it ark faak, reparearje de ekstruzjesilinder op 'e tiid as d'r in grutte búk is, en de ekstruzjepakking moat net bûten de tolerânsje wêze;
3. Soargje derfoar dat it smeermiddel skjin en droech is;
4. Hâld jo strikt oan it wurkproses fan it ekstruzjeproses, lit it op 'e tiid útlekke, snij it goed, bring gjin oalje oan, ferwiderje oerbleaune materialen folslein, hâld de blanks en mallen skjin en net fersmoarge.
VII. Skiljen
Dit is it ferskynsel fan lokale skieding tusken it hûdmetaal en it basismetaal fan it ekstrusjeprodukt fan aluminiumlegering.
De wichtichste oarsaak fan peeling
1. As de legearing ferfongen en ekstrudearre wurdt, wurdt de binnenmuorre fan 'e ekstrudysjesilinder oan 'e bus foarme troch it orizjinele metaal fêsthâlden, dat net goed skjinmakke wurdt;
2. De ekstruzjesilinder en it ekstruzjepad binne net goed oerienkommen, en de binnenmuorre fan 'e ekstruzjesilinder is beklaaid mei pleatslik oerbliuwsel fan metaal;
3. It wurdt ekstrudearre troch smering fan ekstruzjesilinder;
4. Der sit metaal op it gat fan 'e matrijs of de wurkriem fan 'e matrijs is te lang.
Previnsjemetoade
1. Meitsje de ekstruzjesilinder goed skjin by it ekstrudearjen fan 'e legearing;
2. Untwerp de oerienkommende grutte fan 'e ekstruzjesilinder en de ekstruzjepakking ridlik, kontrolearje de arkgrutte faak, en de ekstruzjepakking kin net bûten de tolerânsje wêze;
3. Meitsje it oerbleaune metaal op 'e mal op 'e tiid skjin.
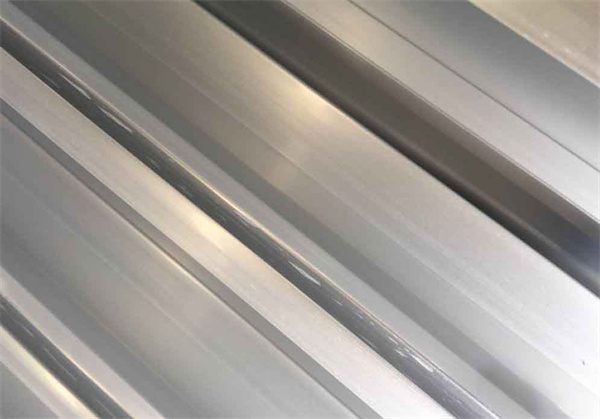
VIII. Krassen
De ienstripige meganyske littekens feroarsake troch it kontakt tusken de skerpe objekten en it oerflak fan it produkt tidens relatyf gliden wurde krassen neamd.
De wichtichste oarsaak fan krassen
1. Ferkearde gearstalling fan ark, ûnglêde gidsen en wurktafels, skerpe hoeken of frjemde foarwerpen, ensfh.;
2. Der binne metalen chips op 'e malwurkriem of de malwurkriem is skansearre;
3. Der binne sân of brutsen metalen stikken yn 'e smeeroalje;
4. Ferkearde operaasje tidens transport en ûngeskikte fersprieder.
Previnsjemetoade
1. Kontrolearje en poets de wurkriem fan 'e mal op 'e tiid;
2. Kontrolearje it útstreamkanaal fan it produkt, it moat glêd wêze, en it liedingspaad kin goed smeerd wurde;
3. Foarkom meganysk wriuwen en krassen by it behanneljen.
IX. Hobbels
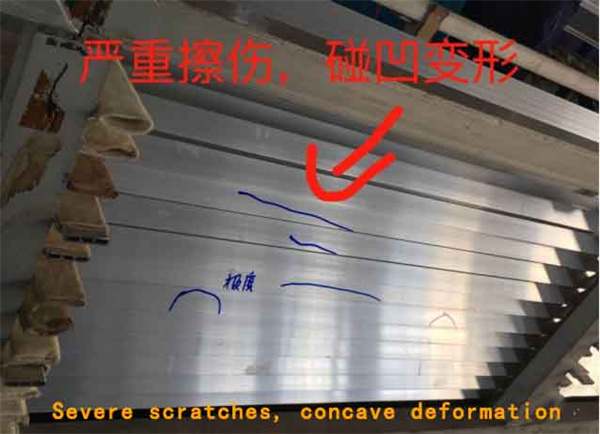
De littekens dy't foarme binne op it oerflak fan 'e produkten of de produkten dy't yn botsing komme mei oare objekten wurde stompblessueres neamd.
De wichtichste oarsaak fan bulten
1. De struktuer fan 'e wurkbank en it materiaalrek is ûnredelik;
2. Ferkearde metalen beskerming fan materiaalkoerren, materiaalrekken, ensfh.;
3. Behannelje it net mei foarsichtigens by it brûken.
Previnsjemetoade
1. Soarchfâldige operaasje, behannelje mei soarch;
2. Slyp de skerpe hoeken ôf, en bedek de koer en it rek mei stuwmateriaal en sêfte materialen.
X. Krassen
De littekens dy't yn bondels ferdield binne op it oerflak fan it produkt feroarsake troch relative ferskowing of ûntwrichting nei't it oerflak fan it ekstrudearre produkt yn kontakt komt mei de rânen of oerflakken fan oare objekten wurde krassen neamd.
De wichtichste oarsaak fan krassen
1. De mal is slim fersliten;
2. Troch de hege temperatuer fan 'e ingot plakt it matrijsgat oan aluminium of rekket de wurkriem fan it matrijsgat skansearre;
3. Smoargens lykas grafyt en oalje falt yn 'e ekstruzjesilinder;
4. De produkten bewege mei-inoar, sadat it oerflak krast wurdt en de ekstrusjestream ûngelikense is, wêrtroch't de produkten net yn in rjochte line streame, wat resulteart yn krassen tusken it materiaal en it liedingpaad en de wurktafel.
Previnsjemetoade
1. Kontrolearje en ferfange net-kwalifisearre mallen op 'e tiid;
2. Kontrolearje de ferwaarmingstemperatuer fan wol;
3. Soargje derfoar dat it oerflak fan 'e ekstruzjesilinder en wol skjin en droech is;
4. Kontrolearje de ekstrusjesnelheid om in unifoarme snelheid te garandearjen.
XI. Skimmelmerken
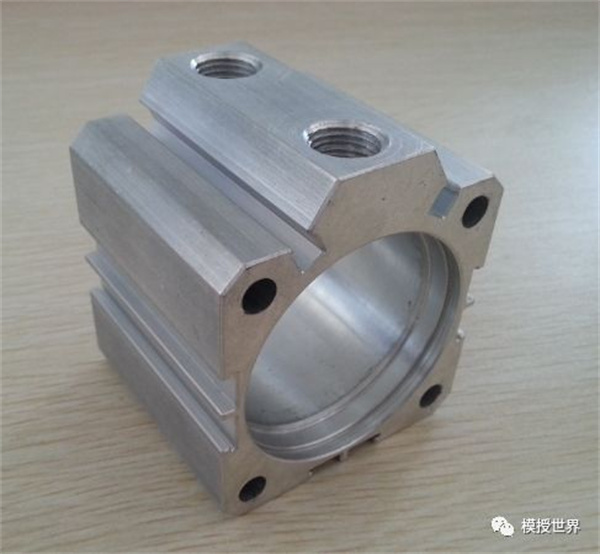
Dit is in spoar fan longitudinale ûnevenwichtichheid op it oerflak fan it ekstrudearre produkt, en alle ekstrudearre produkten hawwe stansmerken yn ferskillende mjitte.
De wichtichste oarsaak fan skimmelmerken
De wichtichste reden: de wurkriem foar de mal kin gjin absolute glêdens berikke.
Previnsjemetoade
1. Soargje derfoar dat it oerflak fan 'e wurkriem fan' e mal skjin, glêd en frij fan skerpe rânen is;
2. Redelike nitridingbehanneling om hege oerflakhurdens te garandearjen;
3. Reparearje de skimmel goed;
4. De wurkriem moat ridlik ûntwurpen wurde, en de wurkriem moat net te lang wêze.
XII. Draai, bûg, weag
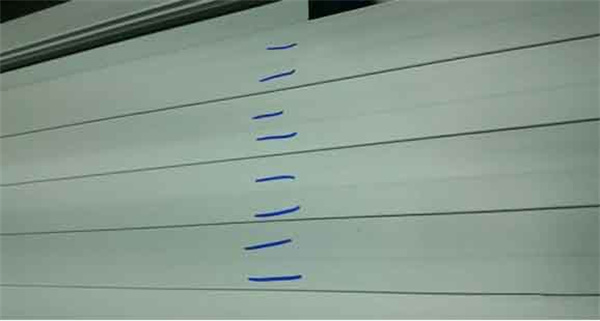
It ferskynsel wêrby't de dwerstrochsneed fan it ekstrudearre produkt yn 'e lingterjochting hoekich ôfbuige wurdt, wurdt draaien neamd. It ferskynsel dat it produkt yn 'e lingterjochting krom is of de mesfoarm net rjocht is, wurdt bûging neamd. It trochgeande weagjende ferskynsel dat foarkomt yn 'e lingterjochting fan it produkt, wurdt in weach neamd.
De wichtichste oarsaken fan draaien, bûgen en weagen
1. It ûntwerp en de yndieling fan 'e matrijsgaten binne net goed, of de grutteferdieling fan 'e wurkriem is ûnredelik;
2. Minne ferwurkingsnauwkeurigens fan matrijsgaten;
3. De juste hantlieding is net ynstalleare;
4. Ferkearde skimmelreparaasje;
5. Ferkearde ekstruzjetemperatuer en snelheid;
6. It produkt wurdt net foarôf rjochtmakke foar de oplossingbehanneling;
7. Uneven koeling tidens online waarmtebehanneling.
Previnsjemetoade
1. Heech nivo fan skimmelûntwerp en produksje;
2. Ynstallearje in gaadlike gids, traksje en ekstruzje;
3. Brûk lokale smering, skimmelreparaasje en ôflieding of feroarje it ûntwerp fan it shuntgat om de metaalstreamrate oan te passen;
4. Pas de ekstrusjetemperatuer en snelheid ridlik oan om de deformaasje unifoarmer te meitsjen;
5. Ferleegje de temperatuer fan 'e oplossingsbehanneling op passende wize of ferheegje de wettertemperatuer foar oplossingsbehanneling;
6. Soargje foar unifoarme koeling tidens online blussen.
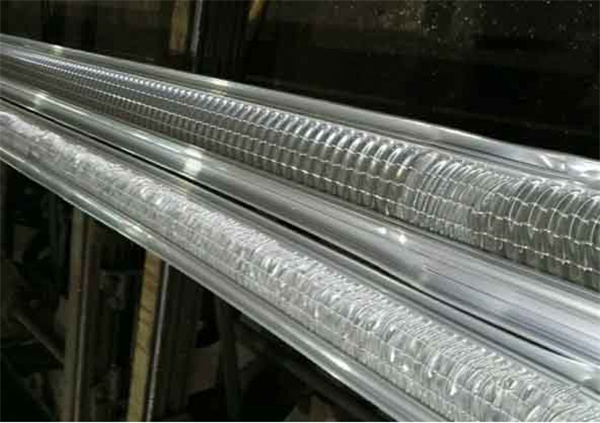
XIII. Hurde bûging
De hommelse bûging fan in ekstrudere produkt earne yn 'e lingterjochting wurdt in hurde bûging neamd.
De wichtichste oarsaak fan hurde bûging
1. Uneven ekstrusjesnelheid, hommelse feroaring fan lege snelheid nei hege snelheid, of hommelse feroaring fan hege snelheid nei lege snelheid, en hommelse stop;
2. Beweech it produkt rigid tidens it ekstruzjeproses;
3. It wurkflak fan 'e extruder is ûngelikense.
Previnsjemetoade
1. Stopje net willekeurich of feroarje de ekstrusjesnelheid net ynienen;
2. Ferpleats it profyl net ynienen mei de hân;
3. Soargje derfoar dat de ûntladingstafel flak is en de ûntladingsroltafel glêd is, sûnder frjemde matearje, en dat it kombineare produkt frij is fan hinder.
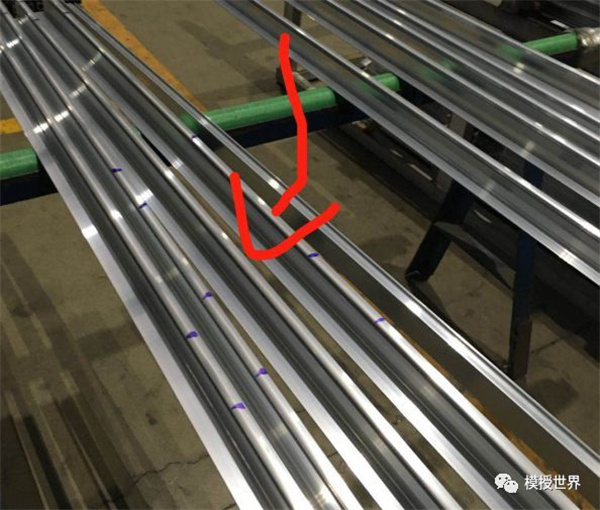
XIV. Hennepnoedels
Dit is it oerflakdefekt fan it ekstrudearre produkt, wat betsjut dat it oerflak fan it produkt trochgeande flakes, krassen, putten, metalen beans, ensfh. is mei lytse ûngelikensens.
De wichtichste oarsaak fan pokmark
1. De hurdens fan 'e mal is net genôch of de hurdens is ûngelikense;
2. Ekstrusjetemperatuer is te heech;
3. De ekstrusjesnelheid is te fluch;
4. De wurkriem fan 'e mal is te lang, rûch of fêst mei metaal;
5. De ekstrudearre wol is te lang.
Previnsjemetoade
1. Ferbetterje de hurdens en hurdensuniformiteit fan 'e malwurkriem;
2. Ferwaarmje de ekstruzjesilinder en de ingot neffens de regeljouwing, en brûk de passende ekstruzjesnelheid;
3. Untwerp de mal ridlik, ferminderje de oerflakrûchheid fan 'e wurkriem, en fersterkje de oerflakynspeksje, reparaasje en polearjen;
4. Brûk in ridlike lingte fan 'e ingot.
XV. Metaalpersen
Tidens it ekstruzjeproses wurde metalen chips yn it oerflak fan it produkt parse, wat metaalpersen neamd wurdt.
De wichtichste oarsaken fan metaalynbraak:
1. De wollen einen binne defekt;
2. De binnenkant fan 'e wol sit fêst mei metaal of de smeeroalje befettet metaalôffal en oar smoargens;
3. De ekstruzjesilinder wurdt net skjinmakke, en d'r binne oare metalen pún;
4. De ingot wurdt yn oare metalen frjemde objekten sonken;
5. Der sit slak yn 'e wol.
Previnsjemetoade
1. Ferwiderje de bramen op 'e wol;
2. Soargje derfoar dat it oerflak fan 'e wol en de smeeroalje skjin en droech binne;
3. Meitsje it metaalôffal yn 'e mal en ekstruzjesilinder skjin;
4. Selektearje wol fan hege kwaliteit.
XVI. Net-metalen persen
Frjemde matearje lykas stien swart wurdt yn 'e binnen- en bûtenste oerflakken fan it ekstrudearre produkt drukt, wat net-metallyske yndrukking neamd wurdt. Nei't de frjemde matearje ôfskraabd is, sil it binnenste oerflak fan it produkt yndrukkingen fan ferskillende grutte sjen litte, dy't de kontinuïteit fan it oerflak fan it produkt ferneatigje.
De wichtichste oarsaak fan net-metalen ynbraak
1. De grafytpartikelgrutte is grof of agglomerearre, befettet focht of oalje, en it roeren is ûngelikense;
2. It flampunt fan silinderoalje is leech;
3. De ferhâlding fan silinderoalje en grafyt is net goed, en der is tefolle grafyt.
Previnsjemetoade
1. Brûk kwalifisearre grafyt en hâld it droech;
2. Filterje en brûk kwalifisearre smeeroalje;
3. Kontrolearje de ferhâlding fan smeermiddel en grafyt.
XVII. Oerflakkorrosje
Ekstrudearre produkten dy't gjin oerflakbehanneling hawwe ûndergien, feroarsaakje nei de gemyske of elektrogemyske reaksje mei it eksterne medium defekten dy't feroarsake wurde troch de lokale skea oan it oerflak, wat oerflakkorrosje neamd wurdt. It oerflak fan it korrodearre produkt ferliest syn metallyske glâns, en yn slimme gefallen wurde griis-wite korrosjeprodukten op it oerflak produsearre.
De wichtichste oarsaak fan oerflakkorrosje
1. It produkt wurdt bleatsteld oan korrosive media lykas wetter, soer, alkali, sâlt, ensfh. tidens produksje, opslach en ferfier, of wurdt lange tiid yn in fochtige sfear parkeard;
2. Ferkearde ferhâlding fan 'e gearstalling fan' e legearing;
Previnsjemetoade
1. Hâld it produktoerflak en de produksje- en opslachomjouwing skjin en droech;
2. Kontrolearje de ynhâld fan eleminten yn 'e legearing.
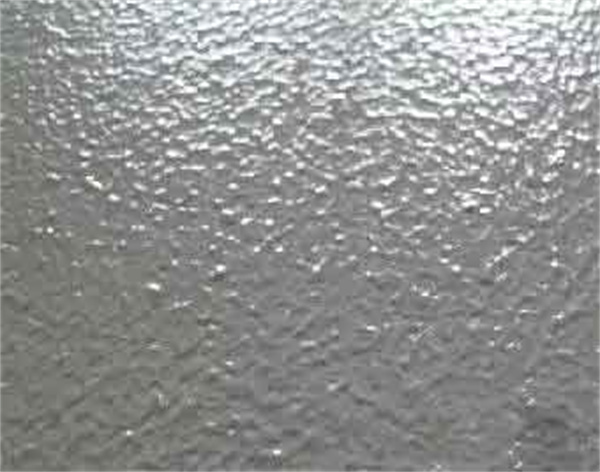
XVIII. Sinaasappelskil
It oerflak fan it ekstrudearre produkt hat ûngelikense rimpels lykas sinaasappelskil, ek wol bekend as oerflakrimpels. Dit wurdt feroarsake troch de grove kerrels by it ekstrudearjen. Hoe grover de kerrels, hoe dúdliker de rimpels.
De wichtichste oarsaak fan sinaasappelskil
1. De struktuer fan 'e ingots is ûngelikense en de homogenisaasjebehanneling is net genôch;
2. De ekstruzjebetingsten binne ûnredelik, en de kerrels fan 'e ôfmakke produkten binne grof;
3. De hoemannichte strekken en rjochtmeitsjen is te grut.
Previnsjemetoade
1. Kontrolearje it homogenisaasjeproses ridlik;
2. De deformaasje moat sa unifoarm mooglik wêze (kontrôlearje de ekstrusjetemperatuer, snelheid, ensfh.)
3. Kontrolearje de hoemannichte spanningskorreksje sadat dy net te grut is.
XIX. Uneven
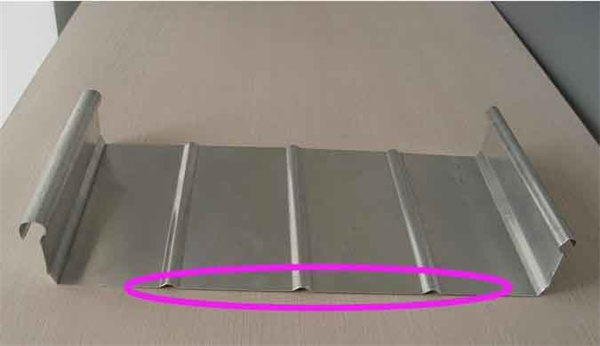
Nei ekstrudearring ferskynt it gebiet dêr't de dikte fan it produkt op it flak feroaret konkav of konveks. Yn 't algemien kin it net mei it bleate each waarnommen wurde. Nei oerflakbehanneling ferskine fine skaden of bonkeskaden.
De wichtichste oarsaak fan ûngelikensens
1. De wurkriem fan 'e mal is net goed ûntworpen, en de malreparaasje is net op syn plak;
2. De grutte fan it shuntgat of de foarkeamer is net geskikt, en de krêft fan it lûken of útwreidzjen fan it profyl yn it krúsgebiet feroarsaket in lytse feroaring yn it flak;
3. It koelproses is ûngelikense, en de koelsnelheid fan it dikwandige diel of it krusende diel is stadich, wat resulteart yn ferskillende graden fan krimp en deformaasje fan it flak tidens it koelproses;
4. Troch it enoarme ferskil yn dikte nimt it ferskil tusken it dikwandige diel of de organisaasje fan it oergongsgebiet en oare dielen fan 'e organisaasje ta.
Previnsjemetoade
1. Ferbetterje it nivo fan skimmelûntwerp, fabrikaazje en skimmelreparaasje;
2. Soargje foar in unifoarme koelsnelheid.
XX. Trillingspatroan
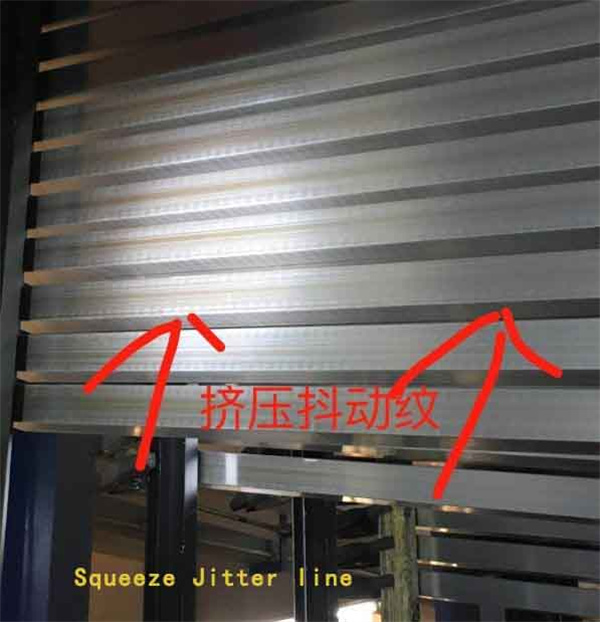
Dit is in periodike streepdefekt dwers oer it oerflak fan it ekstrudearre produkt. It wurdt karakterisearre troch horizontale trochgeande periodike strepen op it oerflak fan it produkt, en de streepkromme komt oerien mei de foarm fan 'e wurkriem fan' e mal, en yn slimme gefallen is d'r in dúdlik hobbelich gefoel.
De wichtichste oarsaak fan trilling
1. De ekstrusjeas beweecht foarút en skoddet fanwegen apparatuerredenen, wêrtroch't it metaal skoddet as it út it gat streamt;
2. It metaal skoddet as it út it gat fan 'e matrijs streamt fanwegen de mal;
3. De stipeplaat fan 'e mal is net geskikt, de styfheid fan 'e mal is net goed, en de trilling ûntstiet as de ekstruzjekrêft fluktuearret.
Previnsjemetoade
1. Brûk kwalifisearre mallen;
2. Passende stipepads moatte brûkt wurde as de mal ynstalleare wurdt;
3. Pas de apparatuer oan.
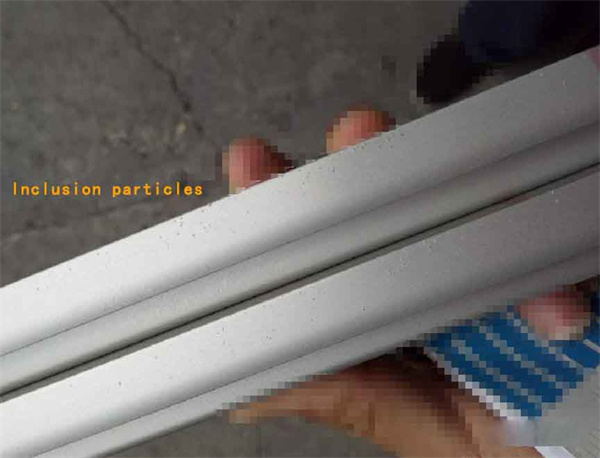
XXI, Mingd
De wichtichste oarsaak fan ynklúzjes
Omdat de ynklúzjebillet metalen of net-metalen ynklúzjes hat, waarden dizze net fûn yn it foarige proses, en bleaune se nei ekstrudaasje op it oerflak of yn it produkt.
Previnsjemetoade
Fersterkje de ynspeksje fan 'e billet (ynklusyf ultrasone ynspeksje) om te foarkommen dat de billet mei metalen of net-metalen ynklúzjes it ekstruzjeproses yngeane.
XXII, Wettermerken
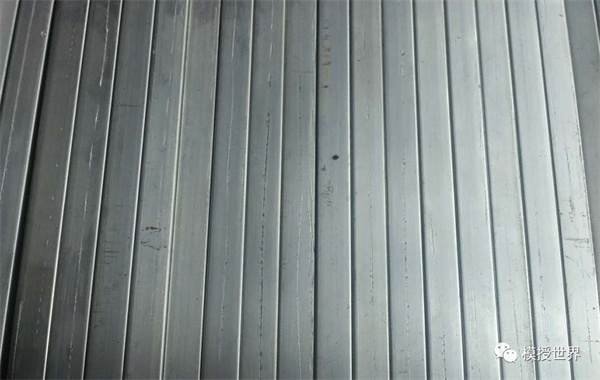
De ljochtwite of ljochtswarte unregelmjittige wetterlinemarken op it oerflak fan it produkt wurde wettermarken neamd.
De wichtichste oarsaak fan wettermerken
1. It droegjen is net goed nei it skjinmeitsjen, en der is oerbleaune focht op it oerflak fan it produkt;
2. It oerbleaune focht op it oerflak fan it produkt feroarsake troch rein en oare redenen is net op 'e tiid skjinmakke;
3. De brânstof fan 'e ferâlderingsoven befettet wetter, en it wetter kondinsearret op it oerflak fan it produkt tidens it koeljen fan it produkt nei it ferâlderen;
4. De brânstof fan 'e ferâldere oven is net skjin, en it oerflak fan it produkt wurdt nei ferbaarning troch sweveldiokside korrodearre of fersmoarge troch stof;
5. It blusmiddel is fersmoarge.
Previnsjemetoade
1. Hâld it oerflak fan it produkt droech en skjin;
2. Kontrolearje it fochtgehalte en de skjinens fan 'e ferâlderingslading;
3. Fersterkje it behear fan blusmiddel.
XXIII. De gat
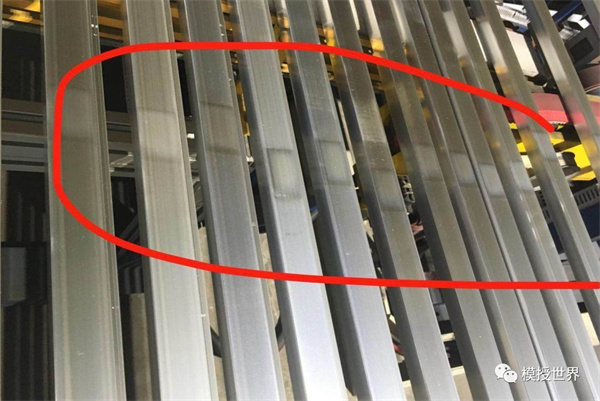
De liniaal wurdt horizontaal oer in bepaald flak fan it ekstrudearre produkt pleatst, en der is in bepaalde gat tusken de liniaal en it oerflak, dy't in gat neamd wurdt.
De wichtichste oarsaak fan 'e gat
Uneven metaalstream by ekstrudering of ferkearde ôfwurking en rjochtmeitsjen.
Previnsjemetoade
Untwerp en produsearje mallen ridlik, fersterkje de reparaasje fan 'e mal, en kontrolearje de ekstrusjetemperatuer en ekstrusjesnelheid yn strikte oerienstimming mei regeljouwing.
XXIV, Uneven muorredikte
Ekstrudearre produkten fan deselde grutte hawwe tinne of dikke muorren yn deselde seksje of longitudinale rjochting, en it ferskynsel wurdt ûngelikense muorredikte neamd.
De wichtichste oarsaak fan ûngelikense muorredikte
1. It ûntwerp fan 'e mal is net ridlik, of de gearstalling fan it ark en de mal is net goed;
2. De ekstruzjesilinder en de ekstruzjenaald binne net op deselde sintrumline, wêrtroch't eksintrisiteit ûntstiet;
3. De bekleding fan 'e ekstrusjesilinder is te folle fersliten, en de mal kin net stevich fêstmakke wurde, wat resulteart yn eksintrisiteit;
4. De ûngelikense wanddikte fan 'e ingotblank sels kin net fuorthelle wurde nei de earste en twadde ekstruzjes. De ûngelikense wanddikte fan 'e wol nei ekstruzje wurdt net fuorthelle nei it rôljen en strekken;
5. De smeeroalje wurdt ûngelikense oanbrocht, wêrtroch't it metaal ûngelikense streamt.
Previnsjemetoade
1. Optimalisearje it ûntwerp en de fabrikaazje fan ark en mallen, en rasjoneel gearstalle en oanpasse;
2. Pas it sintrum fan 'e extruder en de extrusjematrijs oan;
3. Selektearje kwalifisearre lege plakken;
4. Redelike kontrôle fan ekstrusjetemperatuer, ekstrusjesnelheid en oare prosesparameters.
XXV. Útwreidzje (en) mûle
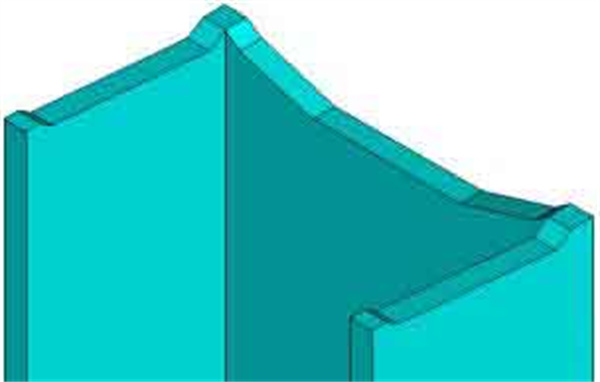
It defekt dat de twa kanten fan 'e ekstrudearre profylprodukten lykas groeven en I-foarmen nei bûten helte wurdt flaring neamd, en it defekt dat nei binnen helte wurdt parallelle iepening neamd.
De wichtichste oarsaken fan útwreiding (konsolidaasje)
1. De metaalstreamsnelheid fan 'e twa "poaten" (of ien "poat") fan 'e trog of ferlykbere trogprofilen of I-foarmige profilen is ûngelikense;
2. De streamsnelheid fan 'e wurkriem oan beide kanten fan 'e groefboaiemplaat is ûngelikense;
3. Ferkearde rek-rjochtmaschine;
4. Nei't it produkt út it malgat is, wurdt de online oplossingbehanneling ûngelikense koeling.
Previnsjemetoade
1. Kontrolearje de ekstrusjesnelheid en ekstrusjetemperatuer strikt;
2. Soargje foar de uniformiteit fan koeling;
3. Untwerp en produsearje mallen korrekt;
4. Kontrolearje de ekstrusjetemperatuer en snelheid strikt, en ynstallearje it ark en de matrijs korrekt.
XXVI. Rjochtmerken
De spiraalfoarmige strepen dy't produsearre wurde as de boppeste rol fan it ekstrudearre produkt rjochtmakke wurdt, wurde rjochtmeitsjende merken neamd, en rjochtmeitsjende merken kinne net foarkommen wurde foar elk produkt dat troch de boppeste rol rjochtmakke wurdt.
De wichtichste oarsaak fan rjochte merken
1. Der binne rânen op it rôloerflak fan 'e rjochtroller;
2. De bûging fan it produkt is te grut;
3. Tefolle druk;
4. De hoeke fan 'e rjochtroller is te grut
5. It produkt hat in grutte ovaliteit.
Previnsjemetoade
Nim passende maatregels om oan te passen neffens de oarsaak.
XXVII. Stopmerken, direkte ôfdrukken, bytmerken
Stopje de ekstruzje by it ekstruzjen om strepen te produsearjen op it oerflak fan it produkt en loodrecht op 'e ekstruzjerjochting, neamd stopmarken; line- of stripstrepen op it oerflak fan it produkt en loodrecht op 'e ekstruzjerjochting by it ekstruzjen, bekend as bytmarken of direkte yndrukken (algemien bekend as "nepparkearmarken")
Tidens ekstruzje wurde de oanhechtings dy't stabyl oan it oerflak fan 'e wurkriem fêst sitte direkt losmakke en oan it oerflak fan it ekstrudearre produkt fêstmakke om patroanen te foarmjen. De horizontale strepen fan 'e wurkriem dy't ferskine as de ekstruzje stoppet wurde parkearmerken neamd; de strepen dy't ferskine tidens it ekstruzjeproses wurde direkte yndrukken of bytmerken neamd, en se sille in lûd meitsje tidens ekstruzje.
De wichtichste oarsaken fan stopmerken, direkte merken en bytmerken
1. Uneven ferwaarmingstemperatuer fan ingots of hommelse feroaring yn ekstrusjesnelheid en druk;
2. De wichtichste ûnderdielen fan 'e mal binne min ûntworpen en makke, of de gearstalling is ûngelikense en d'r binne gatten;
3. Der is in eksterne krêft loodrecht op 'e ekstruzjerjochting;
4. De extruder rint net soepel, en der is in ferskynsel fan krûpen.
Previnsjemetoade
1. Hege temperatuer, lege snelheid en unifoarme ekstruzje, de ekstruzjekrêft bliuwt stabyl;
2. Foarkom dat de eksterne krêft yn 'e fertikale ekstrusjerjochting op it produkt ynwurket;
3. Redelik ûntwerp fan ark en mallen, juste seleksje fan malmaterialen, grutte-oerienkomst, sterkte en hurdens.
XXVIII. Krassen op it binnenste oerflak
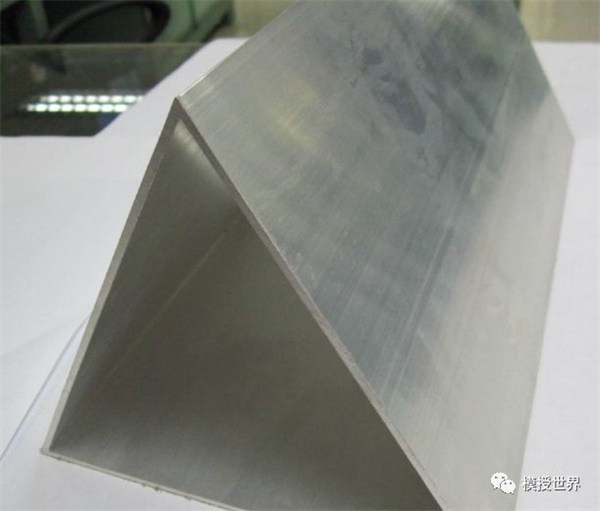
De krassen op it binnenste oerflak fan it ekstrudearre produkt tidens it ekstrusjeproses wurde krassen op it binnenste oerflak neamd.
De wichtichste oarsaak fan ynterne oerflakfersmoarging
1. De ekstrusjenaald sit fêst mei metaal;
2. De temperatuer fan 'e ekstrusjenaald is leech;
3. De oerflakkwaliteit fan 'e ekstrusjenaald is min en d'r binne bulten;
4. De ekstrusjetemperatuer en snelheid wurde net goed kontroleare;
5. Ferkearde ferhâlding fan ekstrusje-smeermiddel;
Previnsjemetoade
1. Ferheegje de temperatuer fan 'e ekstruzjesilinder en ekstruzjenaald, en kontrolearje de ekstruzjetemperatuer en ekstruzjesnelheid;
2. Fersterkje de filtraasje fan smeeroalje, kontrolearje of ferfang ôffaloalje faak, en bring oalje evenredich en passend oan;
3. Hâld it wollen oerflak skjin;
4. Ferfange net-kwalifisearre mallen en ekstrusjenaalden op 'e tiid, en hâld it oerflak fan ekstrusjemalen skjin en glêd.
XXX. Oare faktoaren
Koartsein, nei in wiidweidige behanneling kinne 30 soarten defekten fan 'e hjirboppe neamde aluminiumlegering-ekstrusjeprodukten effektyf eliminearre wurde, hege kwaliteit, hege opbringst, lange libbensdoer en moai produktoerflak, it meitsjen fan in merk, it bringen fan vitaliteit en wolfeart nei de ûndernimming, en it hawwen fan wichtige technyske en ekonomyske foardielen.
XXX. Oare faktoaren
Koartsein, nei in wiidweidige behanneling kinne 30 soarten defekten fan 'e hjirboppe neamde aluminiumlegering-ekstrusjeprodukten effektyf eliminearre wurde, hege kwaliteit, hege opbringst, lange libbensdoer en moai produktoerflak, it meitsjen fan in merk, it bringen fan vitaliteit en wolfeart nei de ûndernimming, en it hawwen fan wichtige technyske en ekonomyske foardielen.
Pleatsingstiid: 14 augustus 2022