Aluminium billet Casting: Us fabryk oannimt gelikense nivo tichtenswaarmte top casting
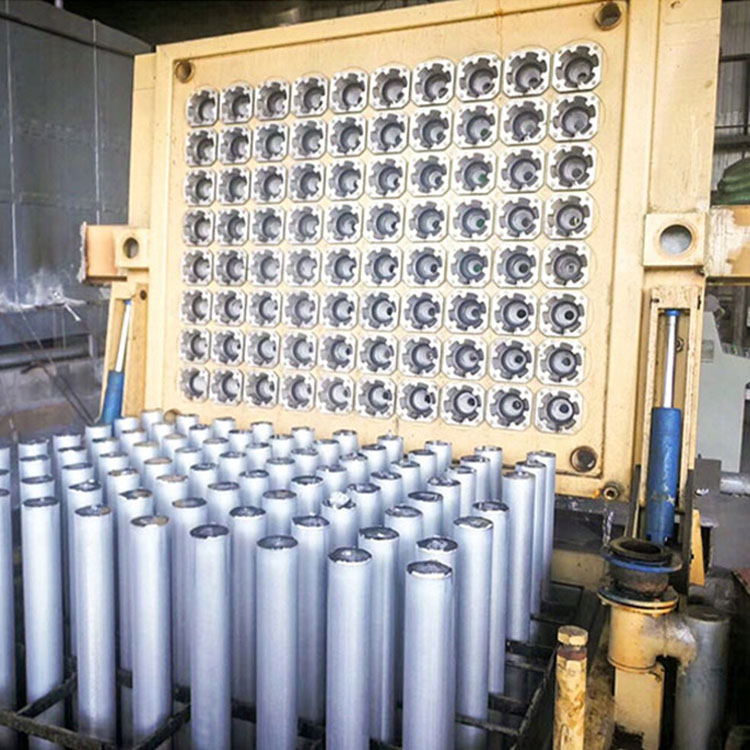
Normen foar it gieten
1. It talkpoeiermoat glêd en sterk wêze by it meitsjen fan mallen;
2.De shuntplaat, waskje,en de omhulsel moat bedekt wurde mei in tinne laach fantalkekstrakt, gjin bleatsteld izer, degrafytringen de adapterplaat moat glêdmakke wurde mei modder mingd mei talk en barge, en it kanaal wêrtroch't de unifoarme aluminiumfloeistof streamt moat skjin en droech hâlden wurde
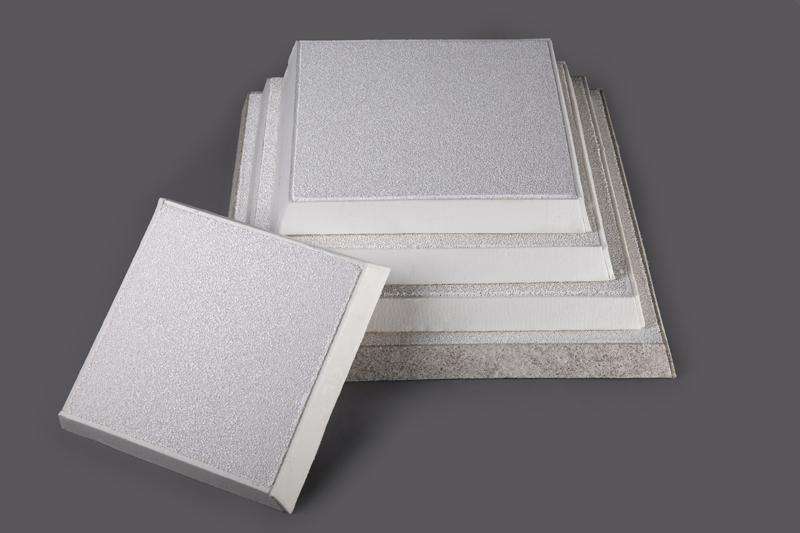
3. Dekeramyske filterplaatmoat kompleet en foutloos wêze, en der is gjin gat by de oergong mei de waskmasine, en it wurdt elke kear as de oven getten wurdt ferfongen, en mei fjoer bakt oant donkerread;
4. De ingotkop moat droech wurde en de giettafel flak makke wurde, de basis en dekristallisatormoat goed koördinearre wurde, it ferskynsel fan wetterweromkomst is net tastien, en it triedtou fan it startapparaat moat ûntspannen wêze;
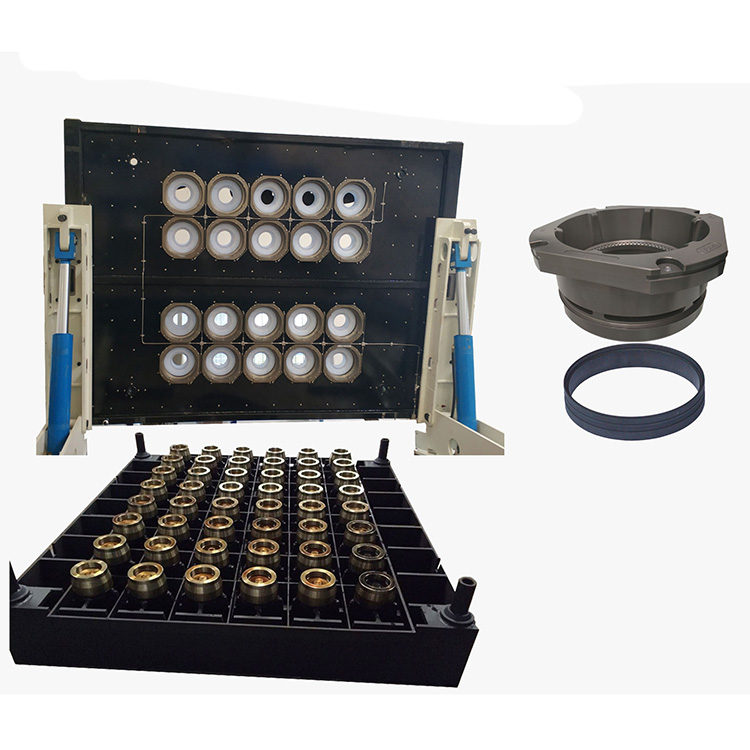
5. De ingotkop giet omheech nei de startposysje (50 mm en boppe de roede is de ingotkop 4 mm fan it legere ein fan 'e grafytrin 4 mm en 150 mm ûnder de roede 0 ~ 4 mm);
6. Ynstallearje de startpoarteplaat en kontrolearje oft de boppeste en ûnderste foarmen fan 'e gietmasine normaal binne;
7. Kontrolearje de status fan 'e ynlaat- en útlaatpompen;
8. Iepenje de ôfwetterklep en iepenje de kâldwettertoer;
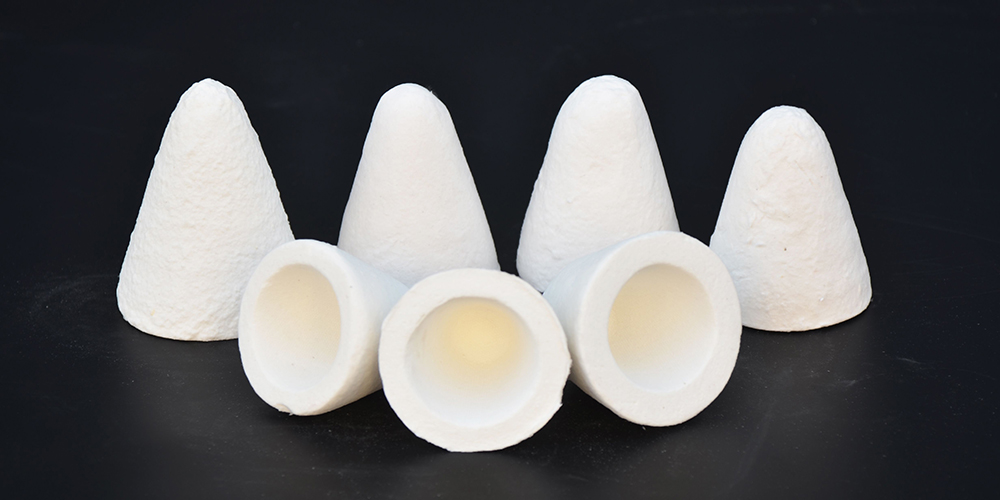
ALUMINIUMSILIKAAT STOPKEGEL OM OVEN TE STOPPEN SMOLT ALUMINIUM
9. Skeakelje de wetterpomp oan en oanpasse oan it wettervolume foar it jitten;
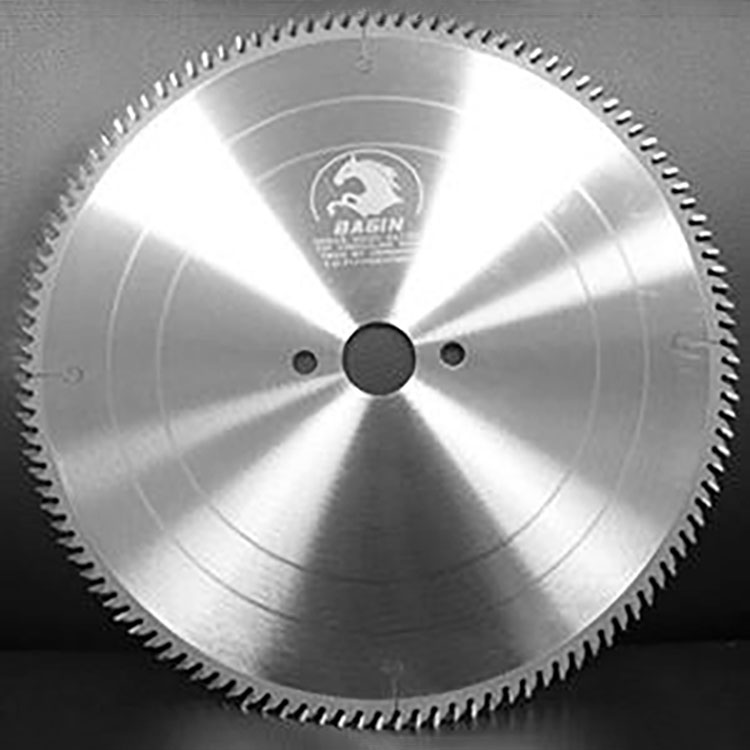
SEAIEBLÊD OP TREKKEMASINE OAN SEAIE ALUMINIUMPROFYL
10. Befêstigje dat it wetter net yn 'e ingotkop komt;
11. Meitsje genôch pluggen, lasstangen, izeren steaks en oare oerienkommende ark en materialen klear
Pleatsingstiid: 9 febrewaris 2023