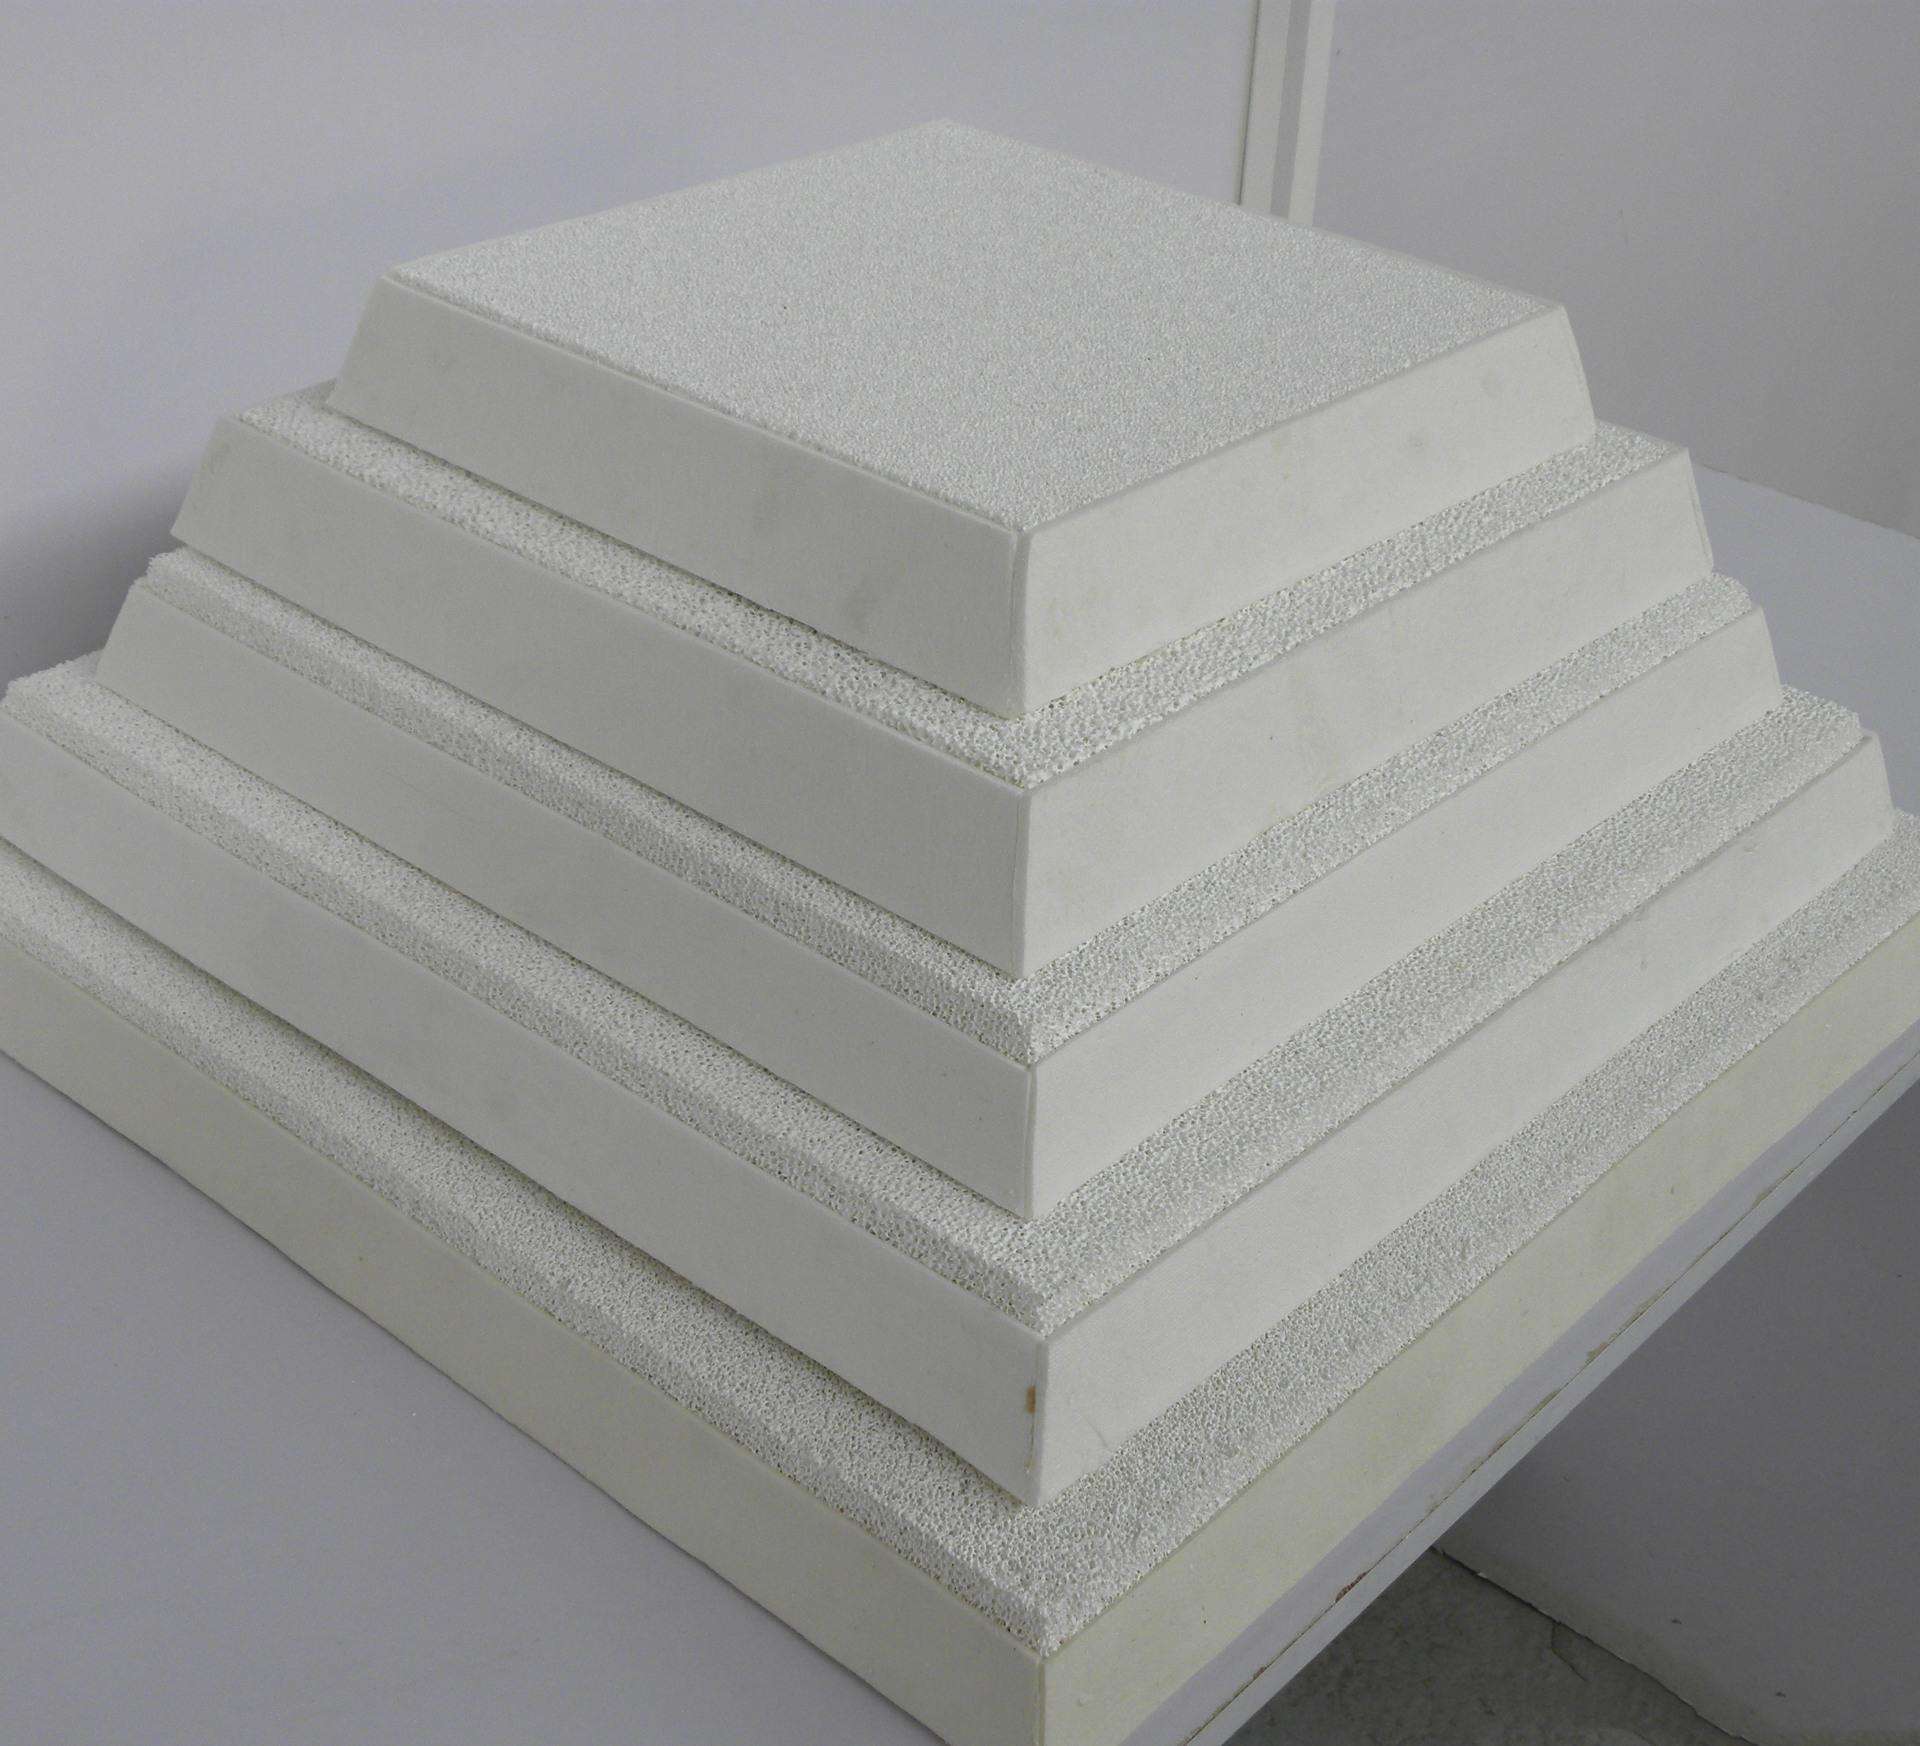
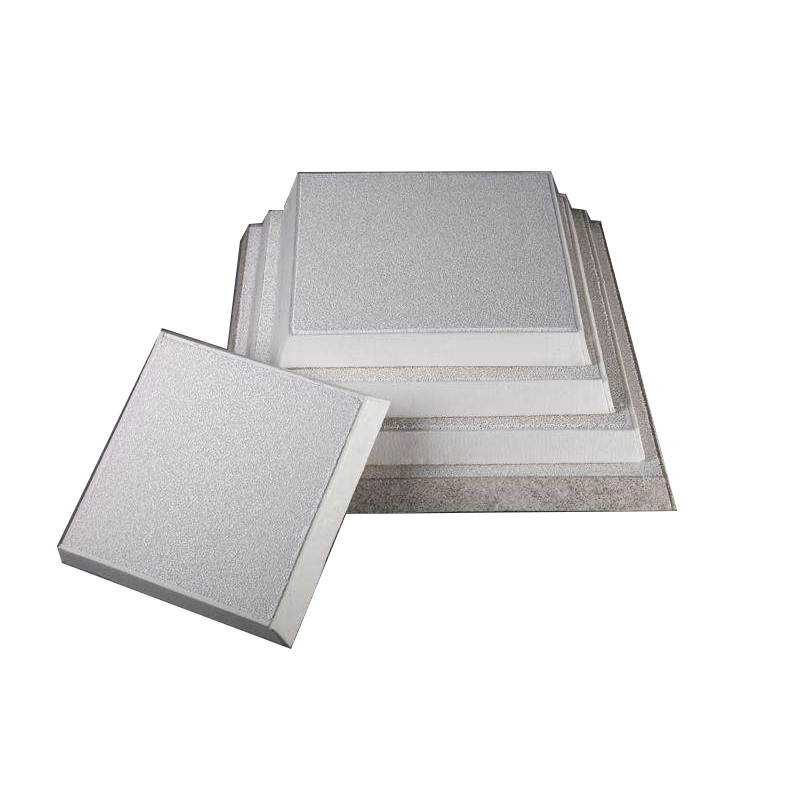
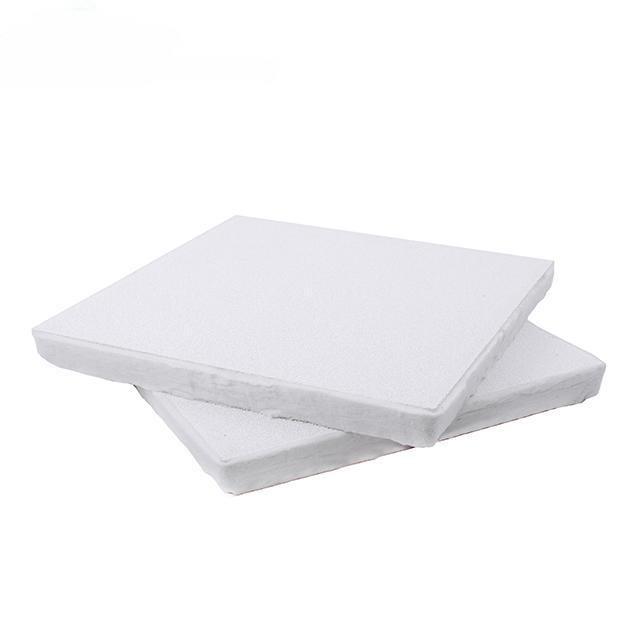
Refraktêre keramyske skuimfilter foar aluminiumgieten
Ynstruksjes:
Kontrolearje en meitsje it pún op it oerflak fan 'e filterkast skjin om de filterkast skjin en frij fan skea te hâlden,kontrolearje de feiligens fan elk stik apparatuer op 'e produksjeline, ynklusyfovens, waskers, filterkasten enhot top casting masines.
Doch de filterplaat foarsichtich yn 'e filterdoaze en druk de ôfslutende pakking mei de hân om 'e filterplaat hinne om te foarkommen dat de aluminiumfloeistof der trochhinne driuwt.
Ferwaarmje de filterkast en filterplaat evenredich foar, sadat se tichtby de temperatuer fan smelte aluminium komme, en de foarferwaarmingstemperatuer fan 'e filterplaat is net leger as260 ℃Foarferwaarmjen om adsorbearre wetter te ferwiderjen helpt om de earste filterpoargrutte yn in momint te iepenjen, wêrtroch't in dielde poarblokkade fan 'e filterplaat troch termyske útwreiding en krimp foarkomt.Elektrysk of gasferwaarming kin brûkt wurde foar foarferwaarmjen, en normaal ferwaarmjen duorret 15-30 minuten.
Nei't it smelte aluminium út 'e filterkast komt, giet it troch de waskmasine nei it folgjende gietplatfoarm. Let op dit stuit op 'e feroarings yn 'e hydraulyske druk fan it aluminium, en hâld de normale fraach nei de stream fan aluminiumfloeistof yn stân. De normale begjindruk is100-150mmAs it smelte aluminium begjint te passearjen, sil de drukkop ûnder sakje75-100mm, en dan sil de drukkop stadichoan tanimme.
Tidens it normale filtraasjeproses,foarkom kloppenenit filterplaat triljeTagelyk moat de waskmasine wêzefol mei aluminiumwetter om tefolle fersteuring fan 'e aluminiumfloeistof te foarkommen.
Nei it filterjen, nim de filterplaat op 'e tiid út en meitsje de filterdoaze.
| Grutte | Model/dikte (mm) | ppi | Ynpakken |
| 12 inch | 305/40 | 20, 30, 40, 50, 60 | 10 stiks/doaze |
| 12 inch | 305/50 | 10 stiks/doaze | |
| 15 inch | 381/40 | 6 stiks/doaze | |
| 15 inch | 381/50 | 6 stiks/doaze | |
| 17 inch | 432/50 | 6 stiks/doaze | |
| 20 inch | 508/50 | 5 stiks/doaze | |
| 23 inch | 584/50 | 5 stiks/doaze |